Geschrieben von: Stephen Zhai — Sales Manager, HSD Optical
Jeder Optiklieferant, der diesen Namen verdient, hat hinter jeder Lieferung eine Prüfkette. Vier Checkpoints entscheiden, ob Ihre Chargen halten: Rohmaterial, kaltbearbeitete Geometrie und Zentrierung, Beschichtungsleistung und finale Chargenkonsistenz. Wenn ein Lieferant Ihnen für jeden Checkpoint nicht die Dokumente zeigen kann, kaufen Sie keine Linsen — Sie kaufen sein Qualitätsrisiko.
Dieser Beitrag richtet sich an zwei Arten von Käufern: Beschichtungslabore mit eigener AR/HR-Linie, die unbeschichtete Stablinse-Rohlinge kaufen, und Endoskop- oder Ureteroskop-OEMs, die fertige, beschichtete Linsen kaufen. Beide kaufen im Kern dasselbe: die Prüfdisziplin eines Lieferanten.
Die Szene, die im Verkaufsgespräch nie erwähnt wird
Die Wareneingangsprüfung ist der günstigste Ort, eine schlechte Stablinse-Charge zu erwischen — trotzdem überspringen die meisten Käufer sie. Die Kiste kommt, jemand zählt die Teile, unterschreibt, und die Linsen gehen ins Lager. Kein Parameter wird geprüft. Das funktioniert — bis eine Charge es nicht tut.
Das Symptom variiert: Die Beschichtung haftet nicht, das Bild wird an den Rändern weich, die Endprüfung ist blockiert. Bei der Rückverfolgung landet der Fehler auf einer Rohling-Charge, und das COA sagt „within spec“ — ohne irgendeine Messzahl. In dieser Kiste steckte die Prüfung, die der Lieferant übersprungen hat.
Keine Prüfkette ist nicht „billiger“. Sie ist Risikoverlagerung.
Linsen sind unsichtbare Teile: Eine Schraube können Sie auf dem Tisch mit einem Drehmoment testen, aber eine Stablinse gibt Ihnen nichts preis, bis sie montiert, beschichtet oder versendet ist. Bis dahin zahlen Sie nicht die Differenz im Stückpreis — Sie zahlen für Nacharbeit, Linienstopps und einen verspäteten Kunden, zu Kosten, die den Preisunterschied meist um ein Vielfaches übersteigen.
Wenn Sie also Stablinsen kaufen, kaufen Sie kein Glas. Sie kaufen Prüffähigkeit.
Checkpoint 1 — Rohmaterial: Gleichmäßigkeit und Spannung
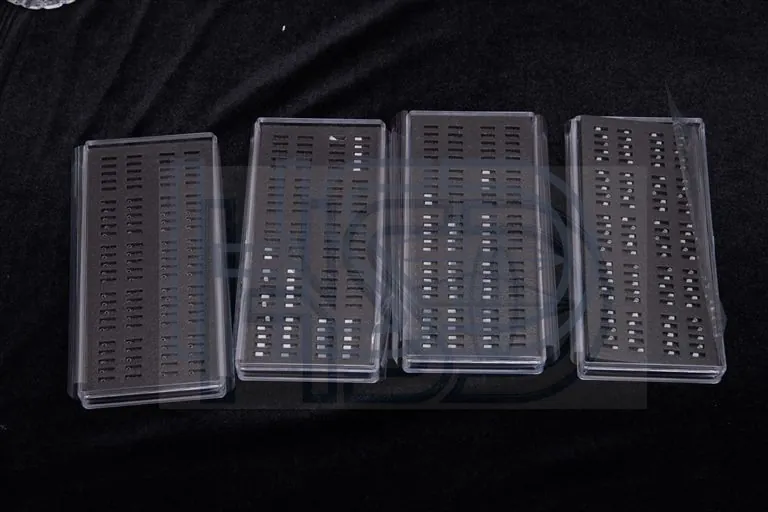
Was geprüft wird: Brechzahlgleichmäßigkeit (ΔND 1B), Abbe-Gleichmäßigkeit (ΔυD 1B) und Spannungsdoppelbrechung (Klasse 3) des Glases — Werte nach ISO 10110, hinterlegt mit Materialzertifikaten und Losrückverfolgbarkeit.
Warum es wichtig ist: Dichteschwankungen im Material erzeugen Wellenfrontverzerrungen, die man nicht wegschleifen kann. Restspannung kann eine Linse beim Beschichten oder bei Temperaturwechsel reißen lassen — nachdem sie den Lieferanten verlassen hat.
Was Sie fordern sollten: Glasmaterialzertifikate mit Losrückverfolgbarkeit; Glas gemäß Ihrer Zeichnung spezifiziert — nie ersetzt und nie ohne schriftliche Genehmigung geändert.
Checkpoint 2 — Kaltbearbeitete Geometrie und Zentrierung
Was geprüft wird: Durchmesser- und Dicketoleranzen, Oberflächenform und Zentrierung (Dezentration).
Warum es wichtig ist: Die Zentrierung ist die Lebens-oder-Tod-Spezifikation bei Stablinsen. Ein starrer Endoskop-Relaiszug stapelt ein Dutzend oder mehr Stablinsen hintereinander; eine dezentrierte Linse und der Fehler summiert sich entlang des optischen Pfads. Das ist keine „kleine Unvollkommenheit“ — es entscheidet, ob Ihr Instrument die finale Bildprüfung besteht.
HSD-Standardwerte: Stablinsen Durchmesser −0,02/−0,04 mm (Passungstoleranz), Zentrierung ≤ 3′; Mikrolinsen Durchmesser −0,005/−0,012 mm, Zentrierung ≤ 3′; Oberflächenqualität 40/20 nach MIL-PRF-13830B; Geometrie nach ISO 10110 gemessen, Zentrierung nach ISO 10110-6.
Was Sie fordern sollten: Messwerte im COA — nicht „within spec“.
Checkpoint 3 — Beschichtungsleistung
Was geprüft wird: spektrale Transmissions-/Reflexionskurven, Beschichtungsbeständigkeit.
Zwei Wege, ein Prinzip: Sie betreiben eine eigene Beschichtungslinie — die Substratqualität des Rohlings entscheidet Ihre Beschichtungsausbeute; fragen Sie also nach Oberflächen- und Chargendaten des Rohlings, bevor Sie Ihre Kammer beladen. Sie montieren Endoskope — fragen Sie nach den spektralen Daten der fertigen Linse für AR 400–700 nm, mit Beschichtungsleistung im COA dokumentiert.
Checkpoint 4 — Finale Chargenprüfung und Konsistenz
Was geprüft wird: Chargenstichproben, Umwelttests (Temperatur/Feuchte), Beschichtungsbeständigkeit.
Warum es wichtig ist: Ein qualifiziertes Muster beweist nichts, bis jede Charge ihm entspricht. Ein seriöser Lieferant sperrt den Prozess nach der Qualifizierung — keine Materialänderungen, keine Werkzeugwechsel, keine Parameterdrift ohne schriftliche Genehmigung.
Was Sie fordern sollten: dasselbe COA-Format bei jeder Charge, eine gesperrte-Prozess-Zusage und Wiederholungsstabilität, die Sie auditieren können.
Die Checkliste: was prüfen, wogegen, und was Sie schriftlich brauchen
| Prüfposition | HSD-Standard | Dokument, das Sie brauchen |
|---|---|---|
| Glasmaterial | Nach Ihrer Zeichnung, losrückverfolgbar | Materialzertifikat |
| Durchmesser / Dicke | Stab −0,02/−0,04 mm · Mikro −0,005/−0,012 mm | Messwerte im COA |
| Zentrierung | ≤ 3′ (Methode ISO 10110-6) | Gemessene Zentrierung im COA |
| Oberflächenqualität | 40/20 MIL-PRF-13830B | Oberflächenzeile im COA |
| Beschichtung (fertig) | AR 400–700 nm | Spektral-/Beschichtungsdaten |
| Chargenkonsistenz | Gesperrter Prozess, gleiches COA-Format | Historische Chargenaufzeichnungen |
Der Lieferantentest in einem Satz
Ein Lieferant mit vollständiger Prüfkette lässt Sie weniger prüfen und mehr bauen — mit gemessenem COA pro Charge, MOQ 10 und 24-Stunden-Ingenieur-zu-Ingenieur-Angeboten. Einer ohne Prüfkette macht Sie zu seiner Qualitätsabteilung.
So verifizieren Sie — zwei Schritte: 1) Fordern Sie ein Muster-COA an — jede Zeile sollte eine Messzahl zeigen, nicht „within spec“. 2) Senden Sie Ihre Zeichnung — Ingenieur-zu-Ingenieur-Prüfung, Angebot innerhalb von 24 Stunden. MOQ 10, kostenlose unbeschichtete Muster für Beschichtungslabore.
Zeichnung senden — Angebot erhalten →
E-Mail [email protected]
FAQ
F1: Ist „within spec“ im COA akzeptabel?
Nein. Konformität ist eine Behauptung; eine Messzahl ist ein Nachweis. Jede Zeile sollte einen Wert tragen.
F2: Was bedeutet Zentrierung ≤ 3′ tatsächlich?
Drei Bogenminuten — der Winkelversatz zwischen optischer Achse und mechanischer Achse der Linse. Sie können ihn nicht mit dem Auge sehen, aber ein Dutzend gestapelte Stablinsen machen daraus Bildqualität.
F3: Nach welchen Normen prüfen Sie?
ISO 9001:2015 Qualitätssystem, ISO 10110 für Geometrie und Zentrierung, MIL-PRF-13830B für Oberflächenqualität, mit gemessenem COA auf jeder Charge.
F4: Durchlaufen unbeschichtete Rohlinge und fertige Linsen dieselbe Kette?
Ja. Rohlinge für Beschichtungslabore und fertige AR-beschichtete Linsen für OEMs werden mit demselben COA-Format geliefert — keine fehlenden Zeilen.
F5: Verwenden Sie immer das Glas auf meiner Zeichnung?
Ja. Keine stille Substitution. Wenn eine Sorte geändert werden muss, weisen wir darauf hin und holen zuerst Ihre Freigabe ein, mit Materialzertifikaten pro Charge.
Weiterführende Beiträge: Stablinse-COA richtig lesen | Stablinse-Rohlinge und Zentrierung | Stablinse-Rohlinge für Beschichtungslabore | Endoskop-OEM-Optiklieferant | Optischer Glasarten-Quervergleich | Ureteroskop-Mikrolinsen