Geschrieben von: Stephen Zhai — Sales Manager, HSD Optical
Veröffentlicht: September 2026 | Lesezeit: 4 Min
Das erste Muster war in Ordnung. Der Kunde schickte eine Bestellung über 1.000 Stück, und die Frage änderte sich.
Sie lautet nicht mehr: Können Sie eine gute Stablinse herstellen? Sondern: Kann der Prozess, der diese eine gute Stablinse hervorgebracht hat, sie nächste Woche wieder hervorbringen — nach einem Schichtwechsel und nachdem die Maschine zur Wartung stillstand?
Ein Muster ist ein einzelner Zeitpunkt. Eine Charge ist ein Prozess, der über Zeit gedehnt wird. Um diese zweite Aufgabe geht es in diesem Artikel — die auf keinem Datenblatt steht.
Das Muster beantwortet eine Frage. Die Produktion stellt eine andere.
Ein Muster kann an einem guten Tag poliert, zweimal gemessen und vom sorgfältigsten Bediener geprüft werden. Es zeigt, was die Konstruktion und die Werkstatt leisten können.
Produktion ist anders. Sie läuft an ganz normalen Tagen. Dieselbe Maschine, dieselben Werkzeuge und dieselben Parameter müssen morgens und nach der Mittagspause, montags und freitags dasselbe Ergebnis liefern.
Deshalb entsteht Konsistenz nicht dadurch, dass man bei jedem Teil härter arbeitet. Sie entsteht dadurch, dass man die Dinge entfernt, die sich zwischen den Teilen verändern.
Wo Chargenkonsistenz tatsächlich entsteht
In unserer Werkstatt wird Chargenkonsistenz aufgebaut, bevor ein Teil die Endkontrolle erreicht. Fünf Dinge müssen stabil bleiben:
1. Ankommendes Material
Die auf der Zeichnung genannte Glasart wird zu Beginn bestätigt, und das Materialzertifikat bleibt beim Chargenprotokoll. Wir klären die Materialfrage nicht erst nach dem Beginn der Bearbeitung.
2. Maschineneinrichtung und Werkzeuge
Dieselbe Spindel, dieselbe Aufspannung und dieselbe Konditionierung erzeugen dieselbe Geometrie. Die Einrichtung wird dokumentiert, damit Charge 8 nicht davon abhängt, wer die Maschine an diesem Morgen eingerichtet hat.
3. Prozessparameter
Drehzahlen, Drücke und Zeiten bleiben dort, wo das Muster entstanden ist. Ändert sich ein Parameter, gibt es dafür einen Grund und eine Dokumentation — keine Gewohnheit.
4. Prozessbegleitende Prüfungen
Messungen finden an festgelegten Punkten während des Laufs statt, nicht erst am Ende. Eine Drift, die nach fünfzig Teilen erkannt wird, kostet weniger als eine Drift, die erst nach fünfhundert Teilen auffällt.
5. Übergabe
Ein Schichtwechsel ändert den Prozess nicht. Der nächste Bediener übernimmt dieselbe Einrichtung, dieselben Prüfungen und dasselbe Protokoll.
Nach der Musterfreigabe legen wir diese Punkte fest. Muss sich etwas ändern, ist die schriftliche Freigabe des Kunden erforderlich. Es gibt keine undokumentierten Änderungen.
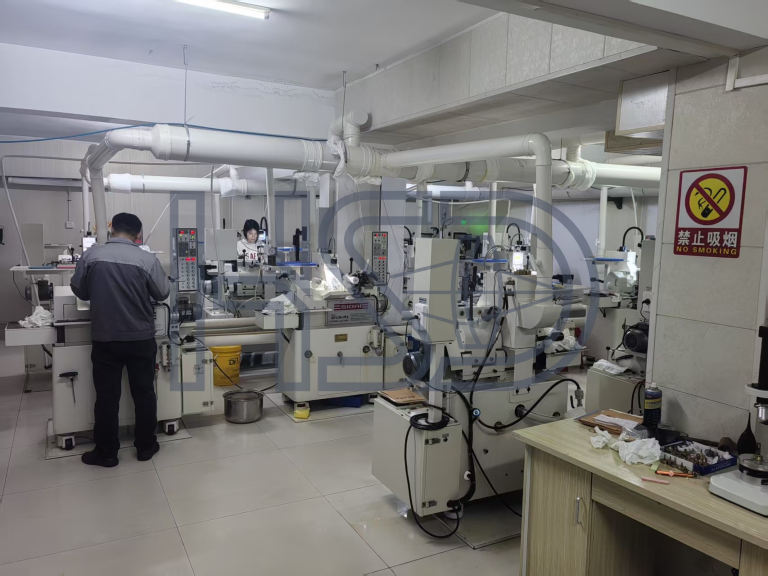
Was wir prüfen, solange die Teile noch bei uns auf der Werkbank liegen
Die Endkontrolle hat eine Aufgabe, und wir führen sie aus. Aber die Prüfpunkte sind so gewählt, dass sie den Prozess kontrollieren — nicht, dass sie ihn retten müssen.
Durchmesserpassung −0,02/−0,04 mm
Ein Stablinse-Rohling sitzt in einer Beschichtungsaufnahme oder in einer Montagebohrung. Die Zeichnung erlaubt ein Fenster; wir halten die Position innerhalb dieses Fensters, damit die Aufnahme nicht zwischen Chargen wandert.
Zentrierung ≤3′, je Charge gemessen
In einem Relaiszug heben sich kleine Achsfehler nicht auf — sie addieren sich. Wir messen die Zentrierung nach einem Stichprobenplan je Charge nach ISO 10110-6, nicht nur am ersten Muster.
Oberfläche und Kante
Die Oberfläche halten wir auf 40/20 nach MIL-PRF-13830B / ISO 10110-7. Kantenausbrüche halten wir auf ≤0,05 mm, auch wenn die Zeichnung sie nicht vorschreibt — denn ein Ausbruch von 0,05 mm wird erst nach der Beschichtung oder in der Montage zum Fehler, und dann ist er teuer.
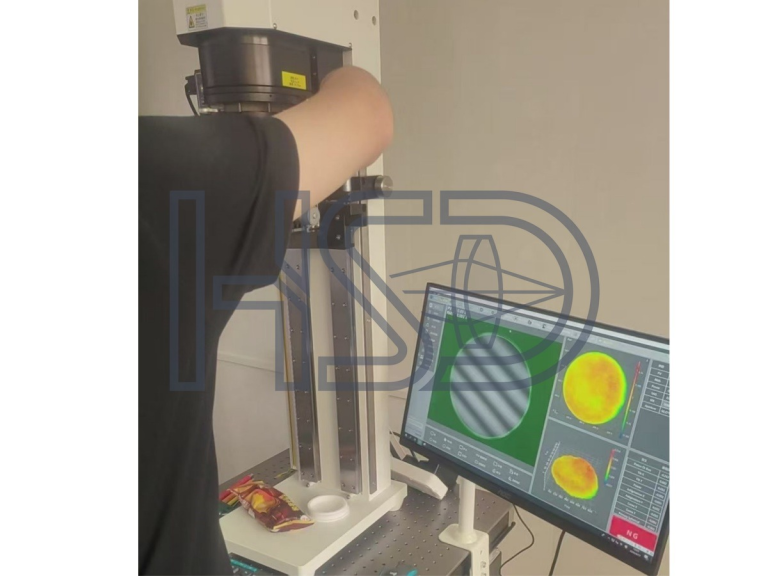
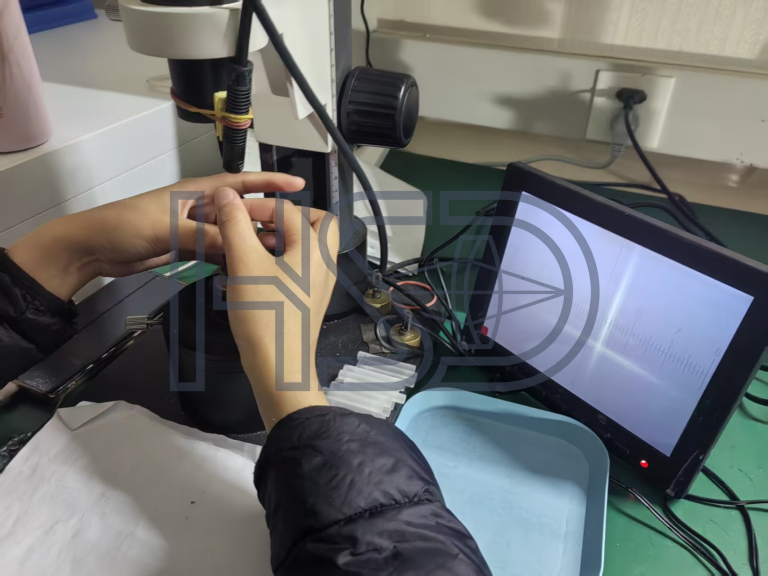
Das COA protokolliert den Prozess
Unser Prüfzertifikat listet Messwerte auf: Maße, Zentrierung, Oberfläche und das verwendete Messverfahren. Es endet nicht bei „innerhalb der Spezifikation“. Wenn sich eine Verteilung zu driften beginnt, zeigt die Zahl das, bevor es Ihre Ausbeute kostet.
Das ist der praktische Unterschied zwischen Prüfen und Beherrschen. Wer nur am Ende prüft, erfährt von der Drift nach der Charge. Wer während des Laufs kontrolliert, erfährt es, bevor sie versendet wird. Wir tun beides. Mehr zum Lesen eines Stablinse-COA.
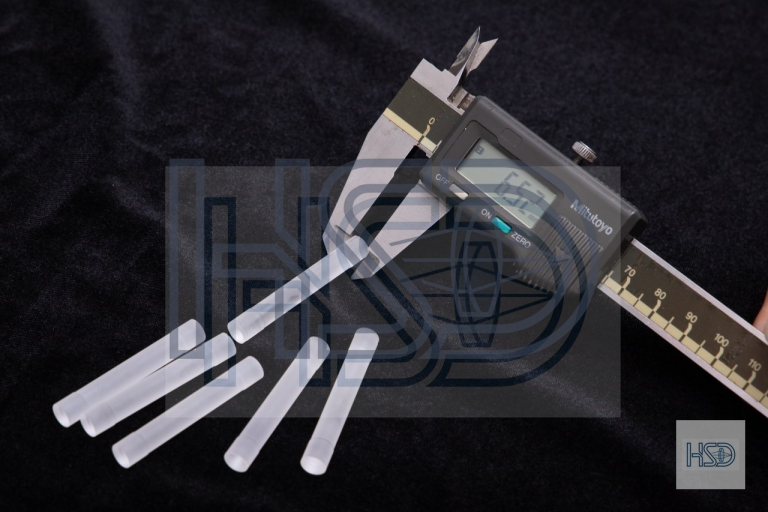
Fünf Fragen, die einen Prozess von einem Versprechen unterscheiden
- Was wird nach der Freigabe meines Musters genau festgelegt? Maschineneinrichtung, Werkzeuge, Parameter, Prüfpunkte und COA-Format. Änderungen erfordern Ihre schriftliche Freigabe.
- Wo liegen Ihre Teile innerhalb des Durchmesserfensters? −0,02/−0,04 mm ist ein Fenster. Wir können Ihnen sagen, wo unser Prozess es hält.
- Messen Sie die Zentrierung je Charge, und nach welchem Standard? Wir verwenden ISO 10110-6 mit einem Stichprobenplan je Charge.
- Was listet Ihr COA? Messwerte, keine „innerhalb der Spezifikation“-Häkchen. Zahlen lassen sich in Ihre Wareneingangsprüfung übernehmen.
- Was passiert, wenn eine Charge driften sollte? Die Zahl zeigt es, der Lauf wird gestoppt, die Ursache wird geprüft, und Sie werden informiert — nicht erst, nachdem Ihre Linie es gefunden hat.
Spezifikationen, die wir halten
| Parameter | Standard |
|---|---|
| Durchmesserbereich | Φ1,19–8,0 mm, 245 Standardgrößen |
| Durchmesserpassung | −0,02/−0,04 mm |
| Zentrierung | ≤3′, enger nach Zeichnung |
| Oberfläche | 40/20 nach MIL-PRF-13830B / ISO 10110-7 |
| Kantenausbruch | ≤0,05 mm |
| Dokumentation | Chargen-COA mit Messwerten |
| Angebot | Innerhalb von 24 Stunden nach Zeichnung, NDA Standard |
Zeichnung senden
Wir sagen Ihnen, was nach der Musterfreigabe festgelegt wird und was wir vor jeder Charge messen. Angebot innerhalb von 24 Stunden; NDA auf Wunsch vor dem technischen Gespräch.
Stablinse-Rohlinge für Beschichtungslabore
Beschichtete Linsen für Endoskop-OEM
FAQ — Chargenkonsistenz bei Stablinsen
Warum ist Konsistenz wichtiger als ein gutes Muster?
Weil Produktion ein Prozess ist, der über Zeit gedehnt wird. Ein Muster zeigt, was möglich ist; eine Charge zeigt, was wiederholbar ist. Ihre Montagelinie arbeitet mit dem zweiten.
Was steht auf Ihrem COA?
Messwerte: Maße, Zentrierung, Oberfläche und das verwendete Messverfahren. Wir schreiben keine „innerhalb der Spezifikation“-Häkchen, sondern Zahlen, die Sie in Ihrer Wareneingangsprüfung verwenden können.
Liefern Sie beschichtet oder unbeschichtet?
Beides, je nach Kunde. Beschichtungslabore erhalten unbeschichtete, präzisionsfertig bearbeitete Rohlinge. Endoskop-OEM erhalten fertige, beschichtete Stab- und Mikrolinsen.
Was ändert sich nach der Musterfreigabe?
Nichts ohne Dokumentation. Maschineneinrichtung, Werkzeuge, Parameter und Prüfpunkte sind festgelegt; jede Änderung erfordert die schriftliche Freigabe des Kunden.
Über HSD Optical
HSD Optical ist ein Präzisionshersteller seit 2009 mit einem 30-köpfigen internen Kaltbearbeitungsteam und ISO 9001:2015. Wir fertigen Stab- und Mikrolinsen nach Zeichnung: unbeschichtete Rohlinge für Beschichtungslabore und fertige beschichtete Linsen für Endoskop-OEM.
Weiterlesen
- Stablinsen — Produktlinie
- Unbeschichtete Stablinse-Rohlinge für Beschichtungslabore
- Fertige Linsen für Endoskop-OEM
- Stablinse-COA richtig lesen
- Vier Prüfpunkte: Hersteller oder Händler
- Zeichnung senden
Spezifikationen werden bei der Anfrage bestätigt. HSD Optical — ISO 9001:2015.