Geschrieben von: Stephen Zhai — Sales Manager, HSD Optical
Veröffentlicht: August 2026 | Lesezeit: 6 Min.
Wenn ein Relaiszug bei der Endmontage weich wird, ist der erste Reflex, das letzte Teil in der Kette zu verdächtigen. Häufiger steht die Antwort schon auf dem Papier — in den Oberflächenkarten, die mit der Charge geliefert wurden.
Jeder Stab “bestand” die Prüfung auf dem Papier. Kein einzelnes Teil lag außerhalb der Toleranz. Trotzdem war das Bild weich. Genau dieses Szenario hat uns dazu gebracht, gemessene Werte — PV, RMS, Zentrierung — auf jedes Chargen-COA zu drucken, statt nur eine “within spec”-Checkbox zu setzen.
Wenn Sie schon einmal ein weiches Bild durch sechs Stäbe und einen ganzen Nachmittag gejagt haben, ist dieser Beitrag für Sie.
Die Oberflächenform entscheidet, ob ein Relais gewinnt oder verliert
Ein Endoskop-Relais ist eine Kette aus Linsen. Jede Oberfläche trägt einen kleinen Wellenfrontfehler bei, und diese Fehler heben sich nicht auf — sie summieren sich. Wenn das Licht sechs bis zehn Stäbe durchlaufen hat, werden aus einigen Bogenminuten Zentrierung und einigen Zehnteln Wellen Oberflächenform pro Teil ein sichtbar weiches Bild.
Das Problem lässt sich nachgelagert nicht beheben. Wenn Sie es bei der Endmontage sehen, ist der Fehler bereits im System versiegelt. Der einzige Ort, an dem er auffallen kann, ist dort, wo die Oberflächen gefertigt und gemessen werden.
Hier wird die Oberflächenkarte zur Entscheidung.
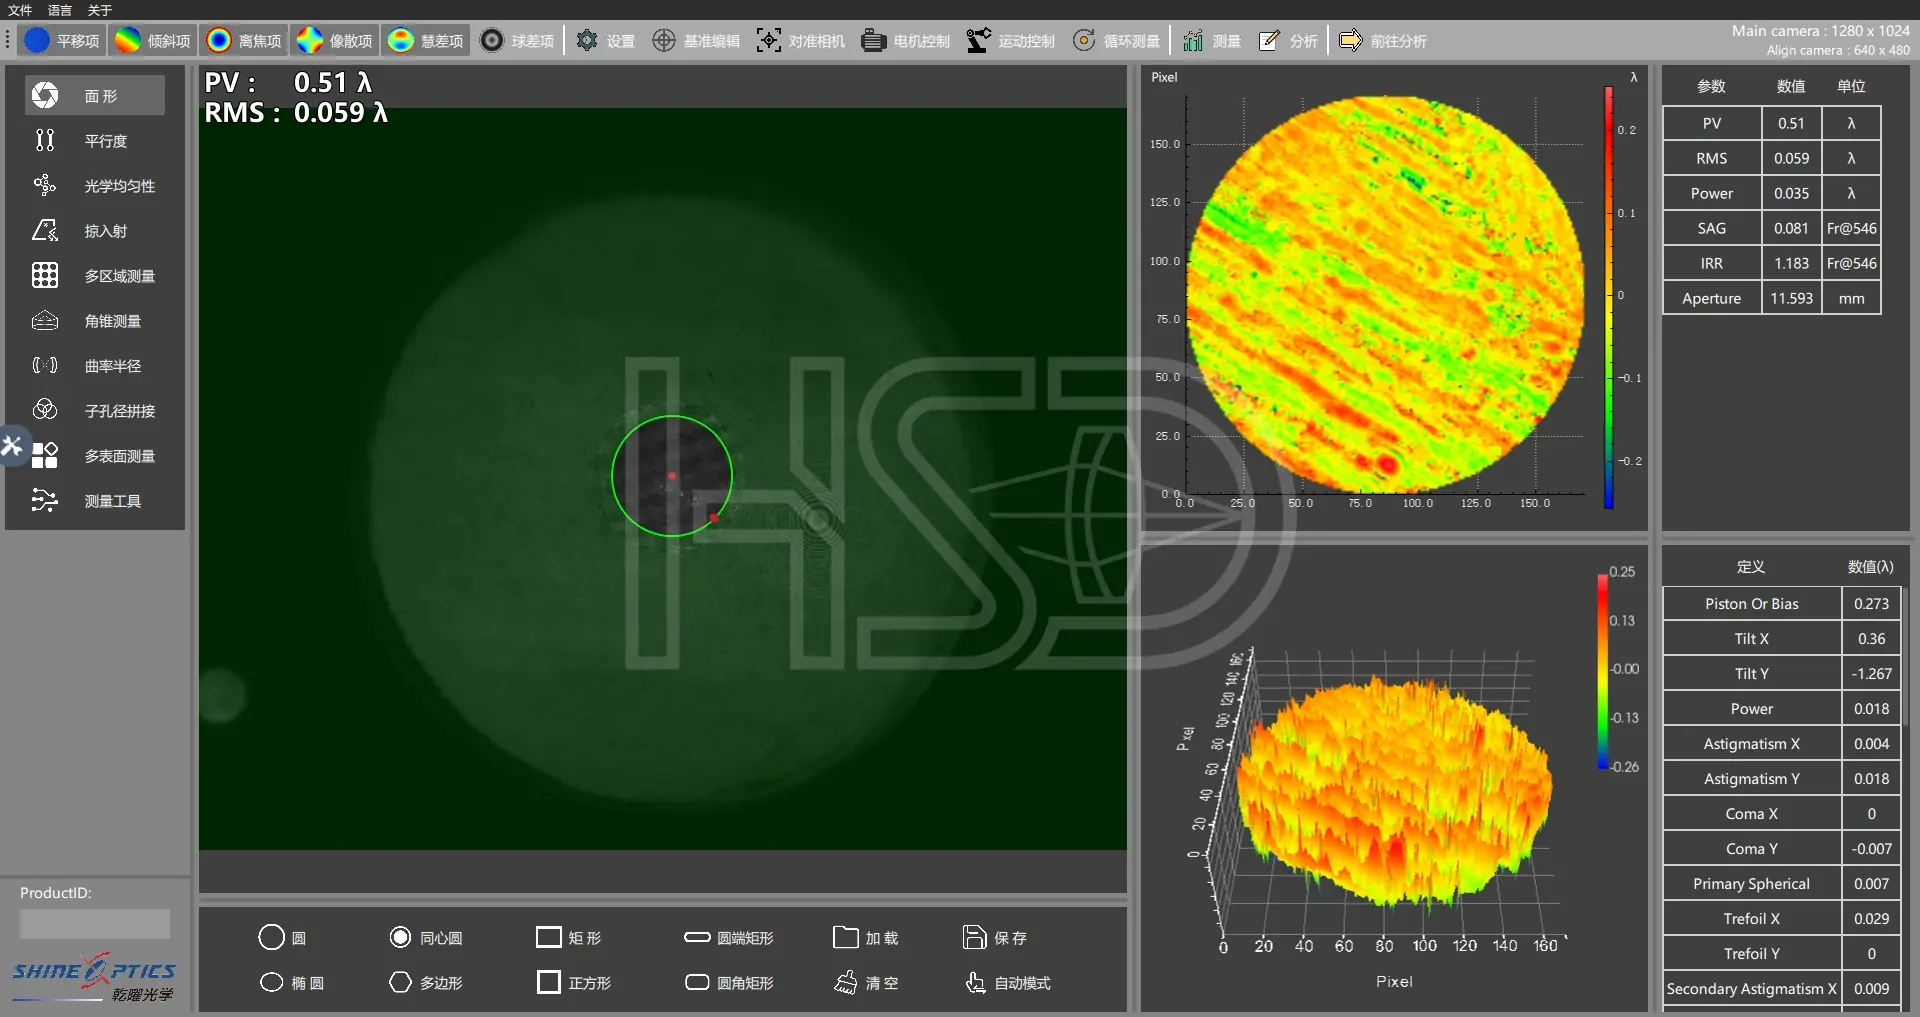
PV und RMS: Zwei Zahlen, zwei verschiedene Aussagen
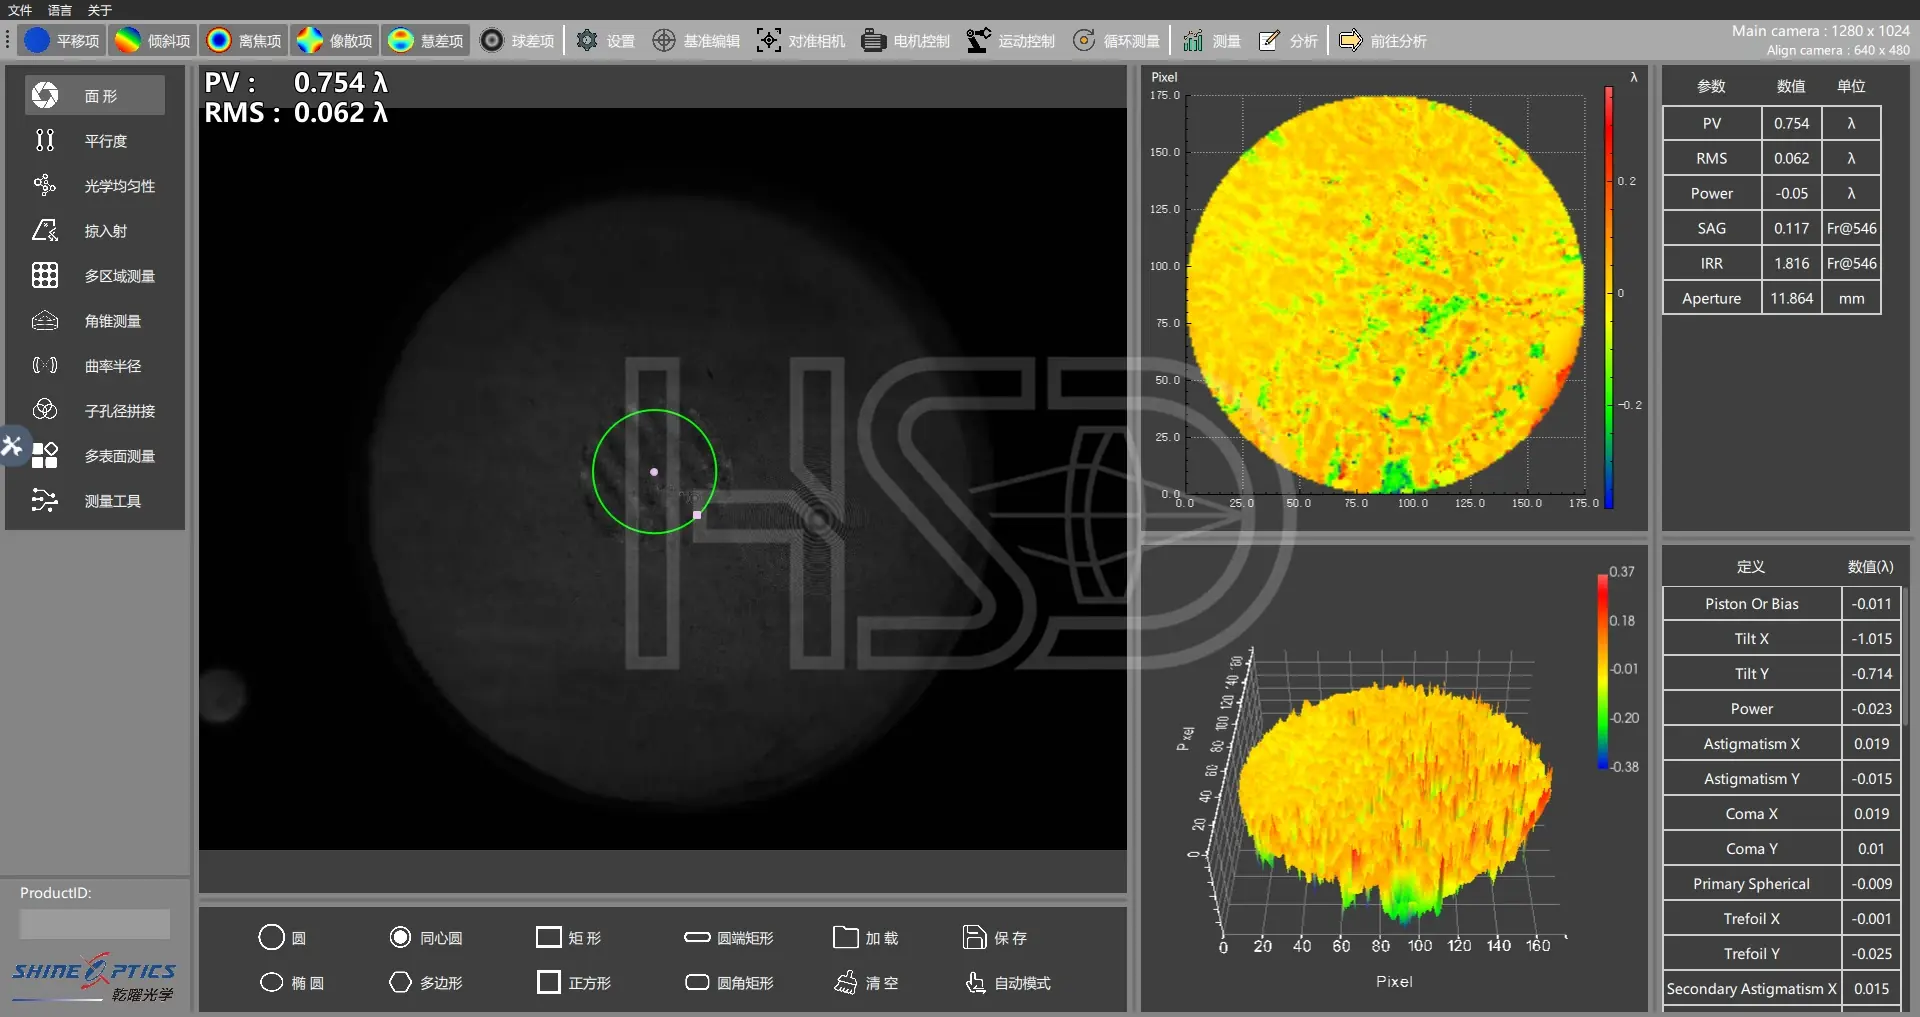
Ein Interferometer vergleicht Ihre Oberfläche mit einem idealen Referenzteil und zeichnet die Höhenabweichung als Farbkarte. Ein vollständiger Farbzyklus entspricht ungefähr einer halben Wellenlänge Oberflächenhöhe; bei der Prüfwellenlänge 632,8 nm gilt 1λ ≈ 0,63 µm.
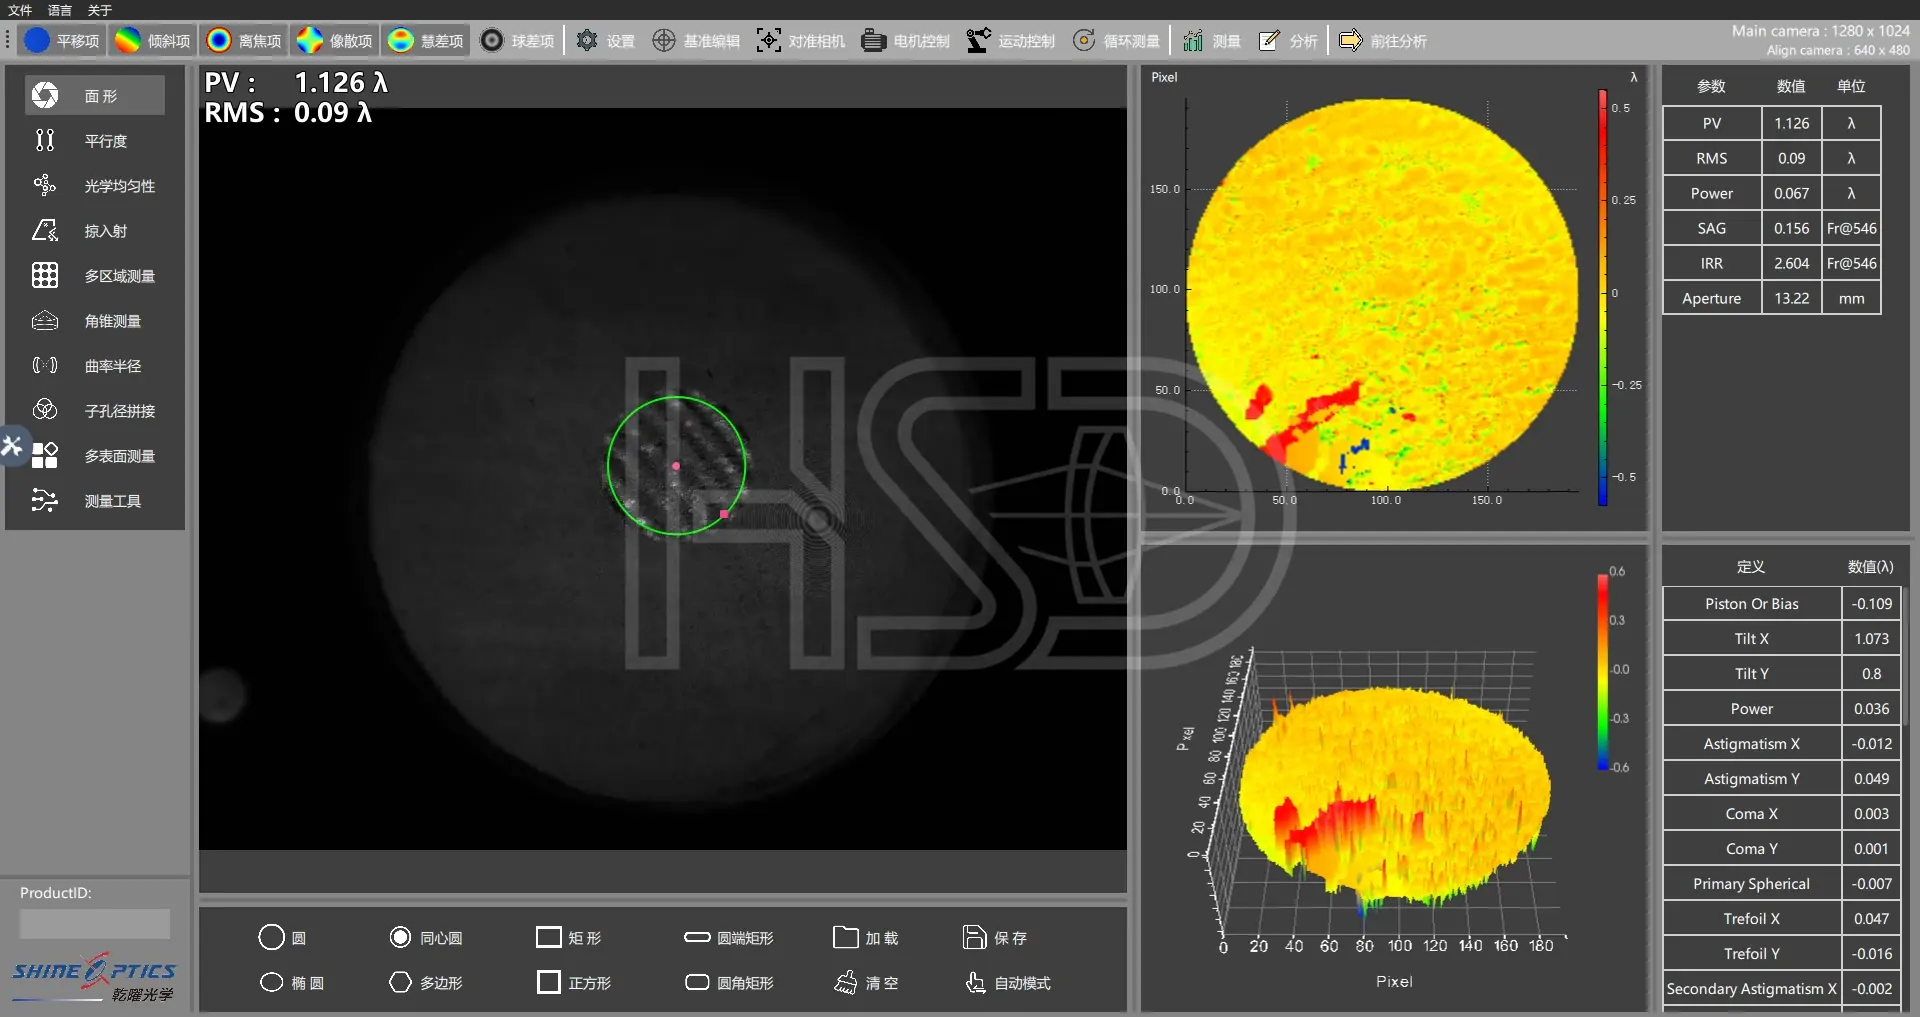
PV (peak-to-valley) ist die Höhendifferenz zwischen dem höchsten und dem niedrigsten Punkt der gemessenen Oberfläche. Es beschreibt den schlechtesten Fall: Eine Grube, ein Chip oder ein Kratzer zieht PV hoch, selbst wenn der Rest der Oberfläche sauber ist.
RMS (root mean square) ist die Quadratwurzel aus dem Mittelwert der quadrierten Abweichungen. Er beschreibt die Gesamtqualität der Oberfläche: Hundert Punkte mit je 0,01λ Abweichung ergeben einen höheren RMS als ein Punkt mit 0,5λ, aber einen deutlich niedrigeren PV.
Deshalb geben wir beide Werte an. Hoher PV mit niedrigem RMS bedeutet einen lokalen Defekt. Mittlerer PV mit höherem RMS bedeutet einen großflächigen Formfehler. Niedriger PV und niedriger RMS bedeuten eine wirklich saubere Oberfläche. Nur einen der beiden Werte zu lesen, übersieht die halbe Geschichte.
Was wir tatsächlich tun
- Interferometrische Oberflächenprüfung an Serienteilen — die Oberflächenform wird in der Werkstatt gemessen, nicht an einem extra polierten Muster.
- Messwerte im Chargen-COA — PV, RMS und Zentrierung als echte Zahlen, nicht als “konform”-Checkbox.
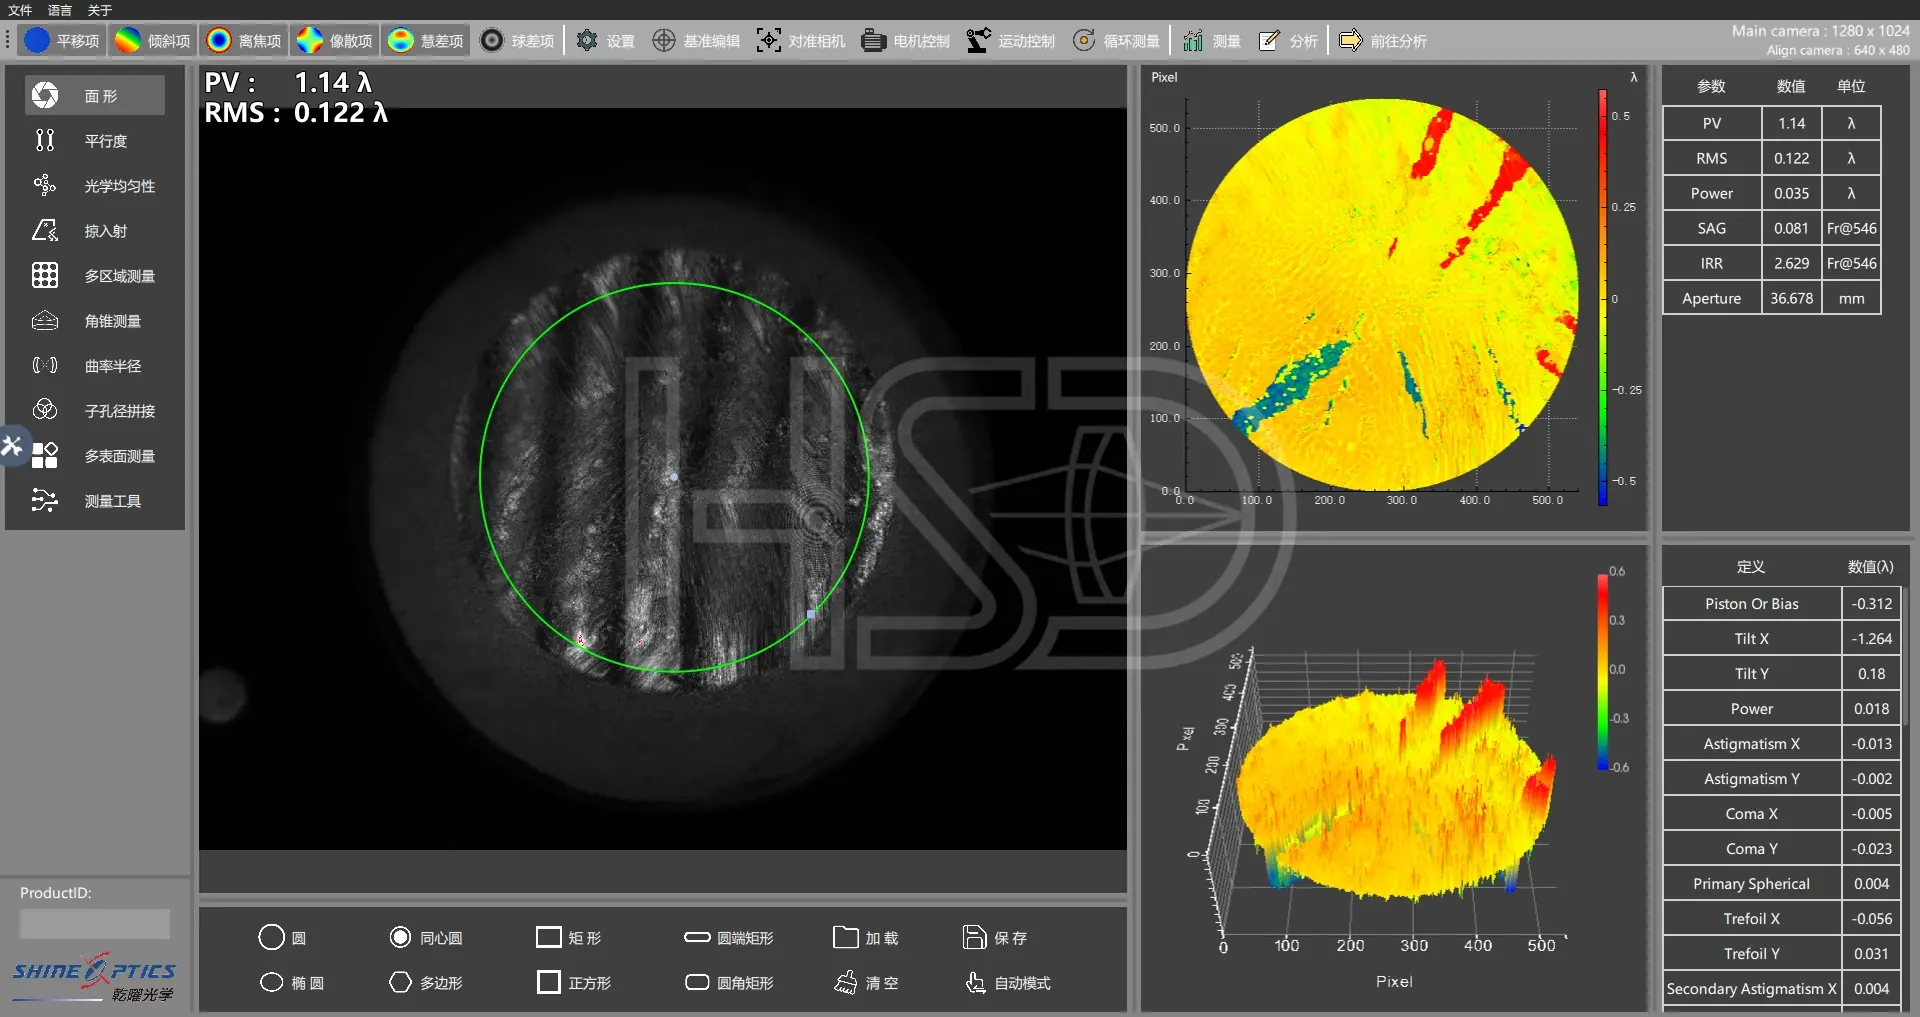
- Ausschuss wird Prozessfeedback — Streifenrichtung, Kratzermuster und Speichenfehler gehen zurück in die Poliererei, damit wir die Ursache beheben, nicht nur das Teil.
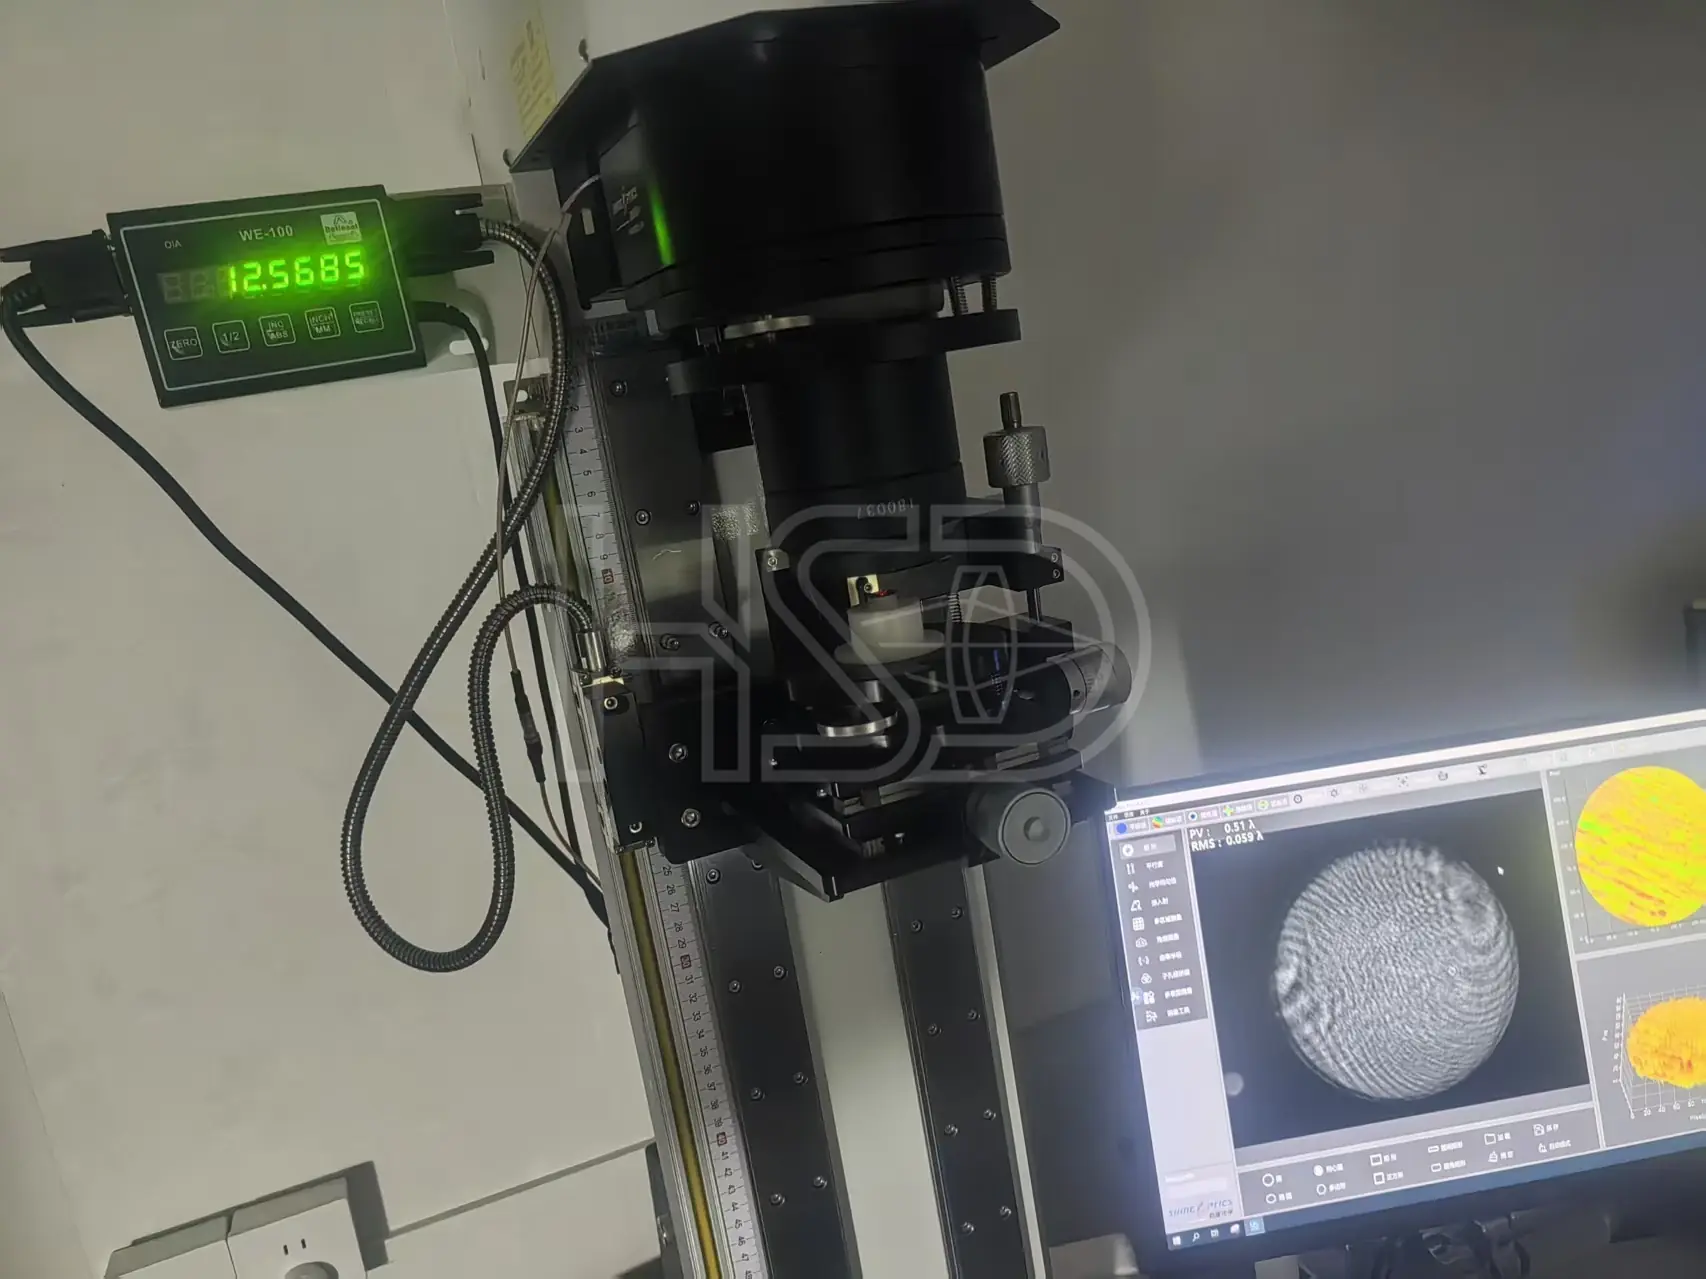
Spezifikationen, die beim Einkauf wirklich zählen
| Spezifikation | Was Sie fordern sollten |
|---|---|
| Oberflächenform (PV) | Ein gemessener PV pro Charge bei einer angegebenen Prüfwellenlänge (typisch 632,8 nm). Fragen Sie, auf welche Wellenlänge sich die Zahl bezieht. |
| Oberflächenform (RMS) | RMS zusammen mit PV. PV erfasst einzelne Defekte; RMS sagt etwas über die Gesamtqualität. Fordern Sie beide. |
| Zentrierung | Gemessene Zentrierung pro Charge, typisch ≤3′ bei Stablinsen, mit dem tatsächlichen Messwert im COA. |
| Scratch-Dig | 40/20 nach MIL-PRF-13830B ist die übliche Grundlage für Endoskop-Optik. Bestätigen Sie die Prüfmethode. |
| COA-Format | Messwerte pro Charge, nicht “konform zur Zeichnung”. Ein auditierbares COA ist mehr wert als eines, das Sie nicht prüfen können. |
Wie Defekte wirklich aussehen: Eine echte Galerie
Jede Karte unten stammt von einem Teil, das unsere Prüfung erfasst und aussortiert hat. Das sind keine Diagramme und keine Stockbilder — es sind gespeicherte Messausgaben aus Serienproduktionen. So sieht “wir prüfen jede Charge” in der Praxis aus.
Form und Welligkeit
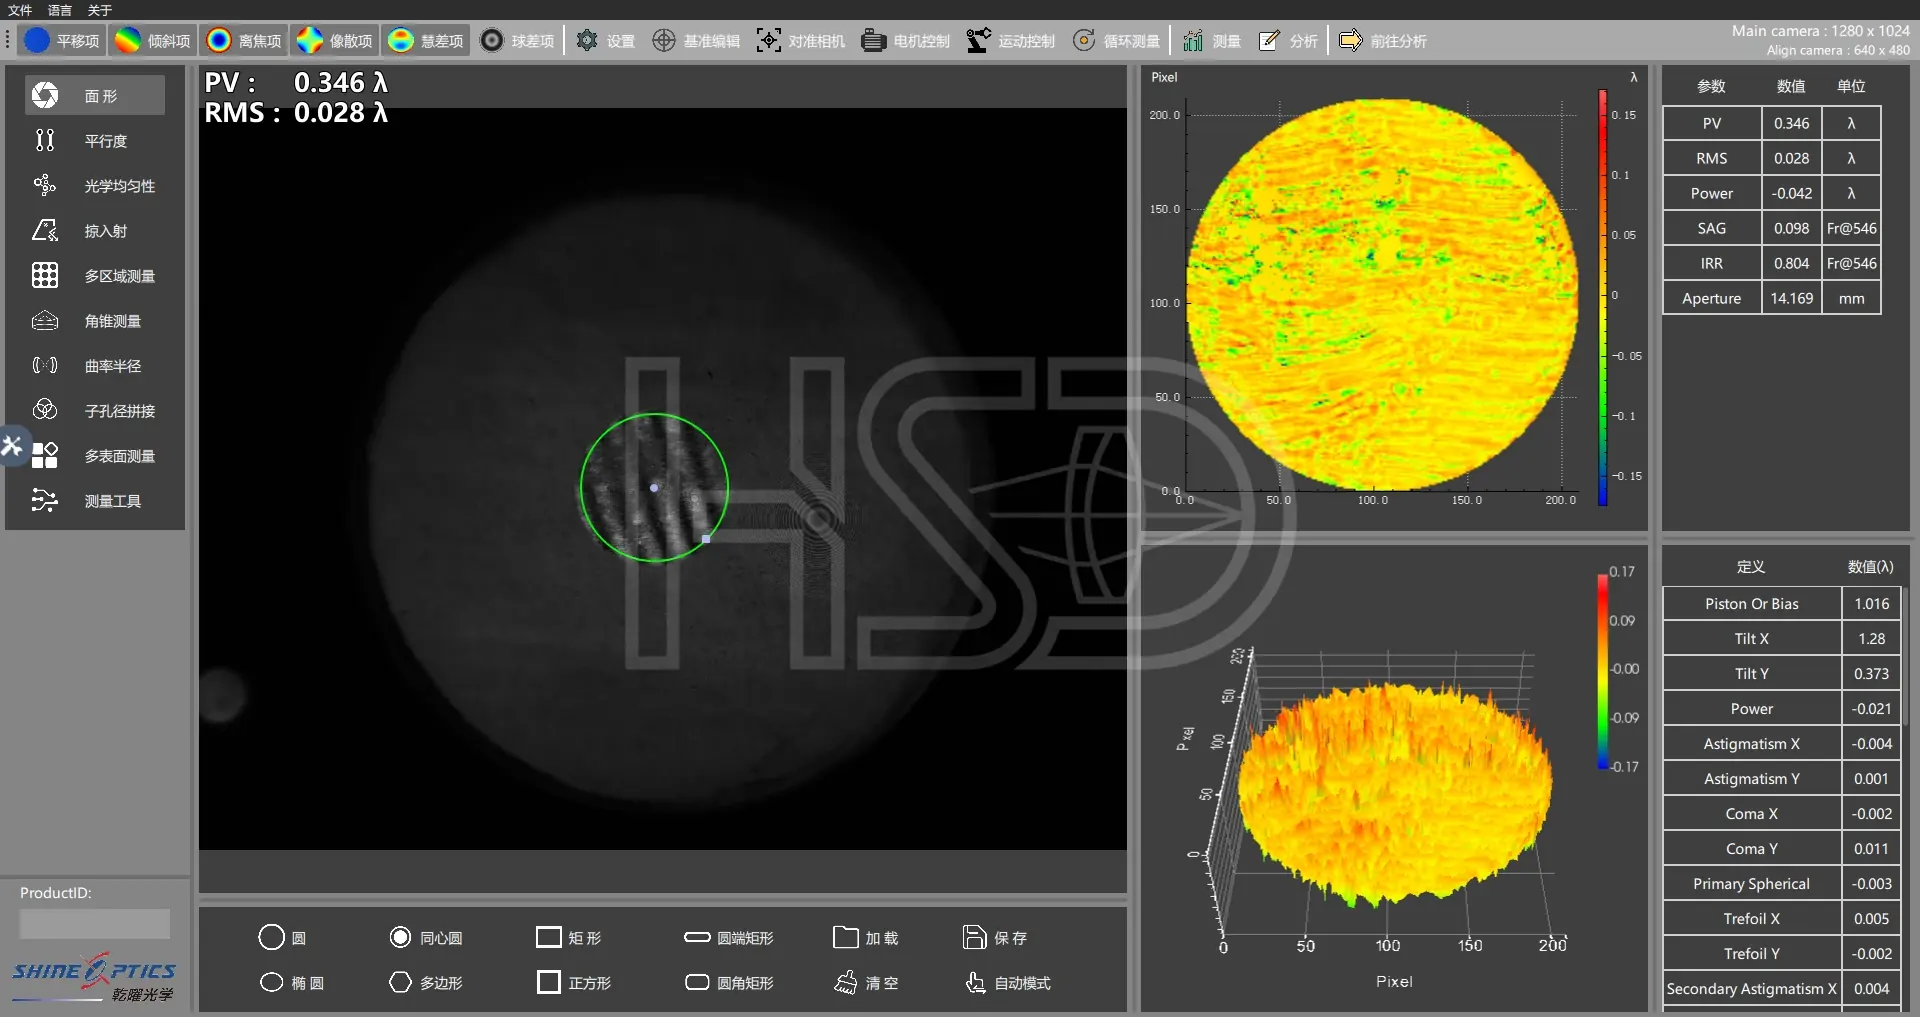
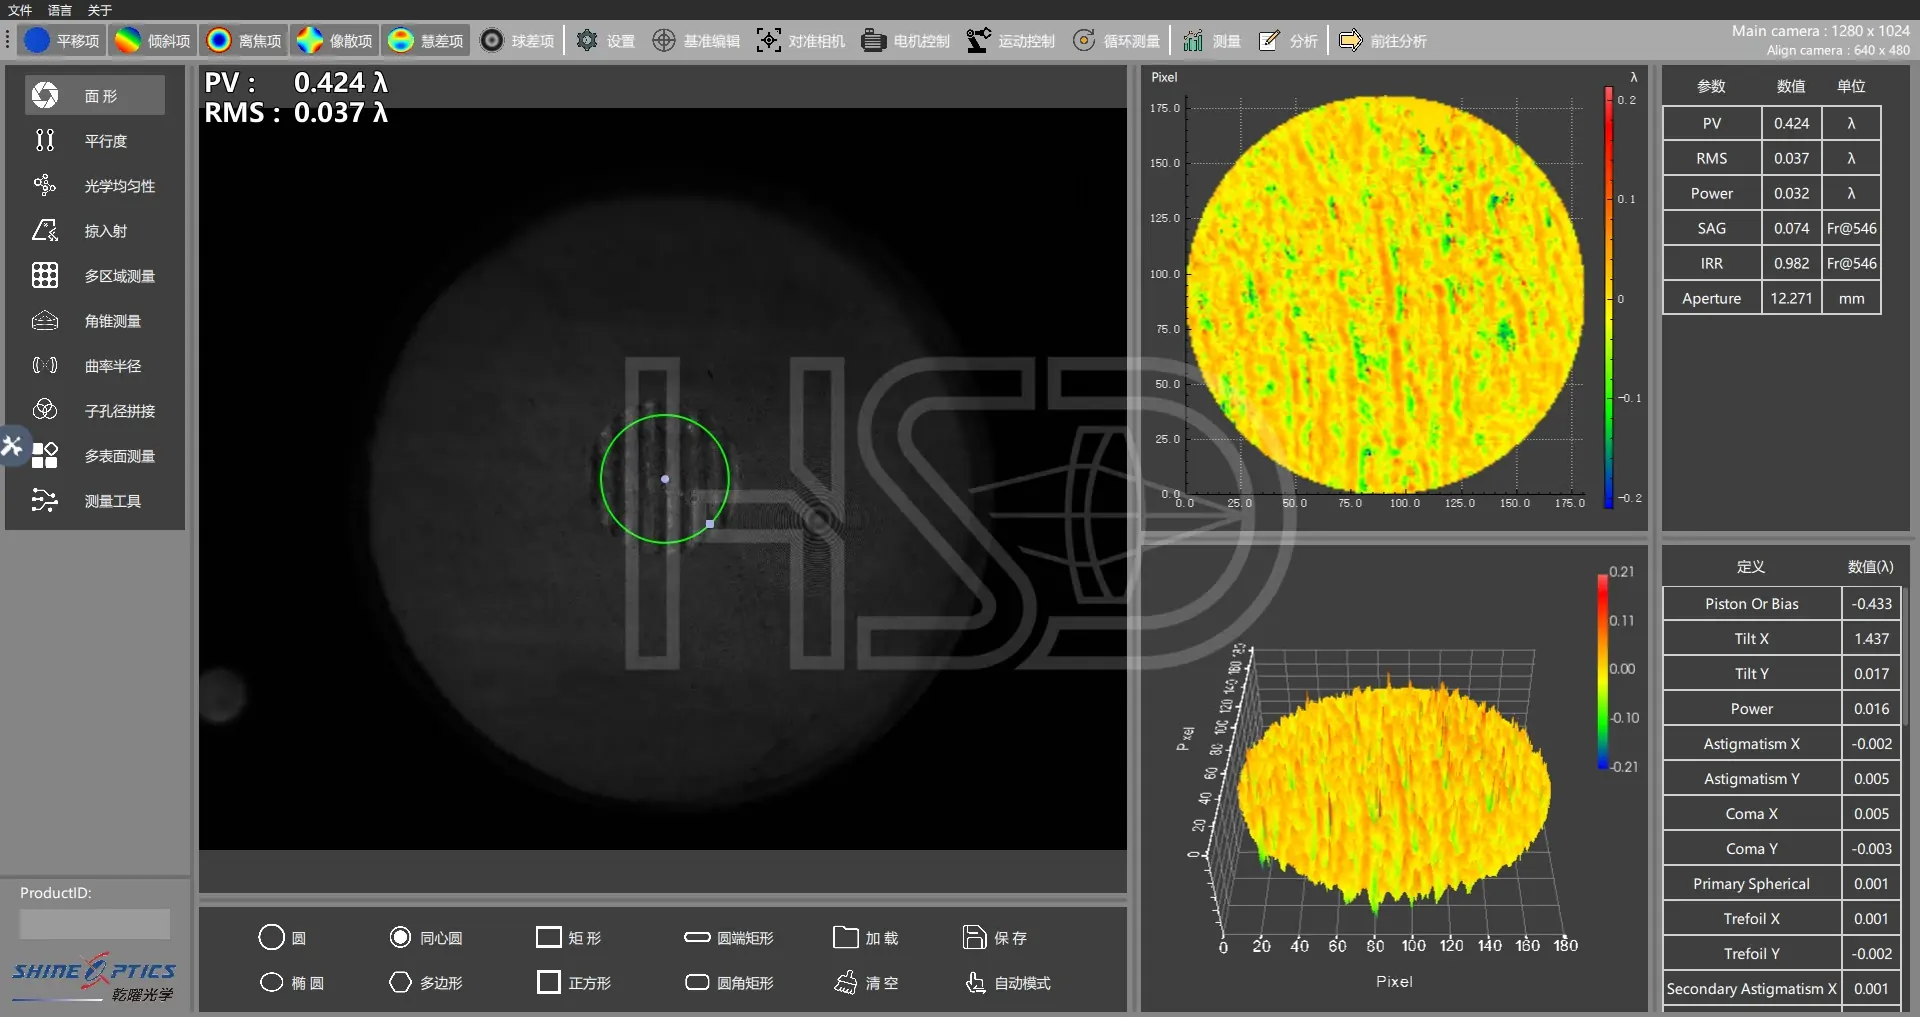
Lokale Defekte
Kratzer und Streifendefekte
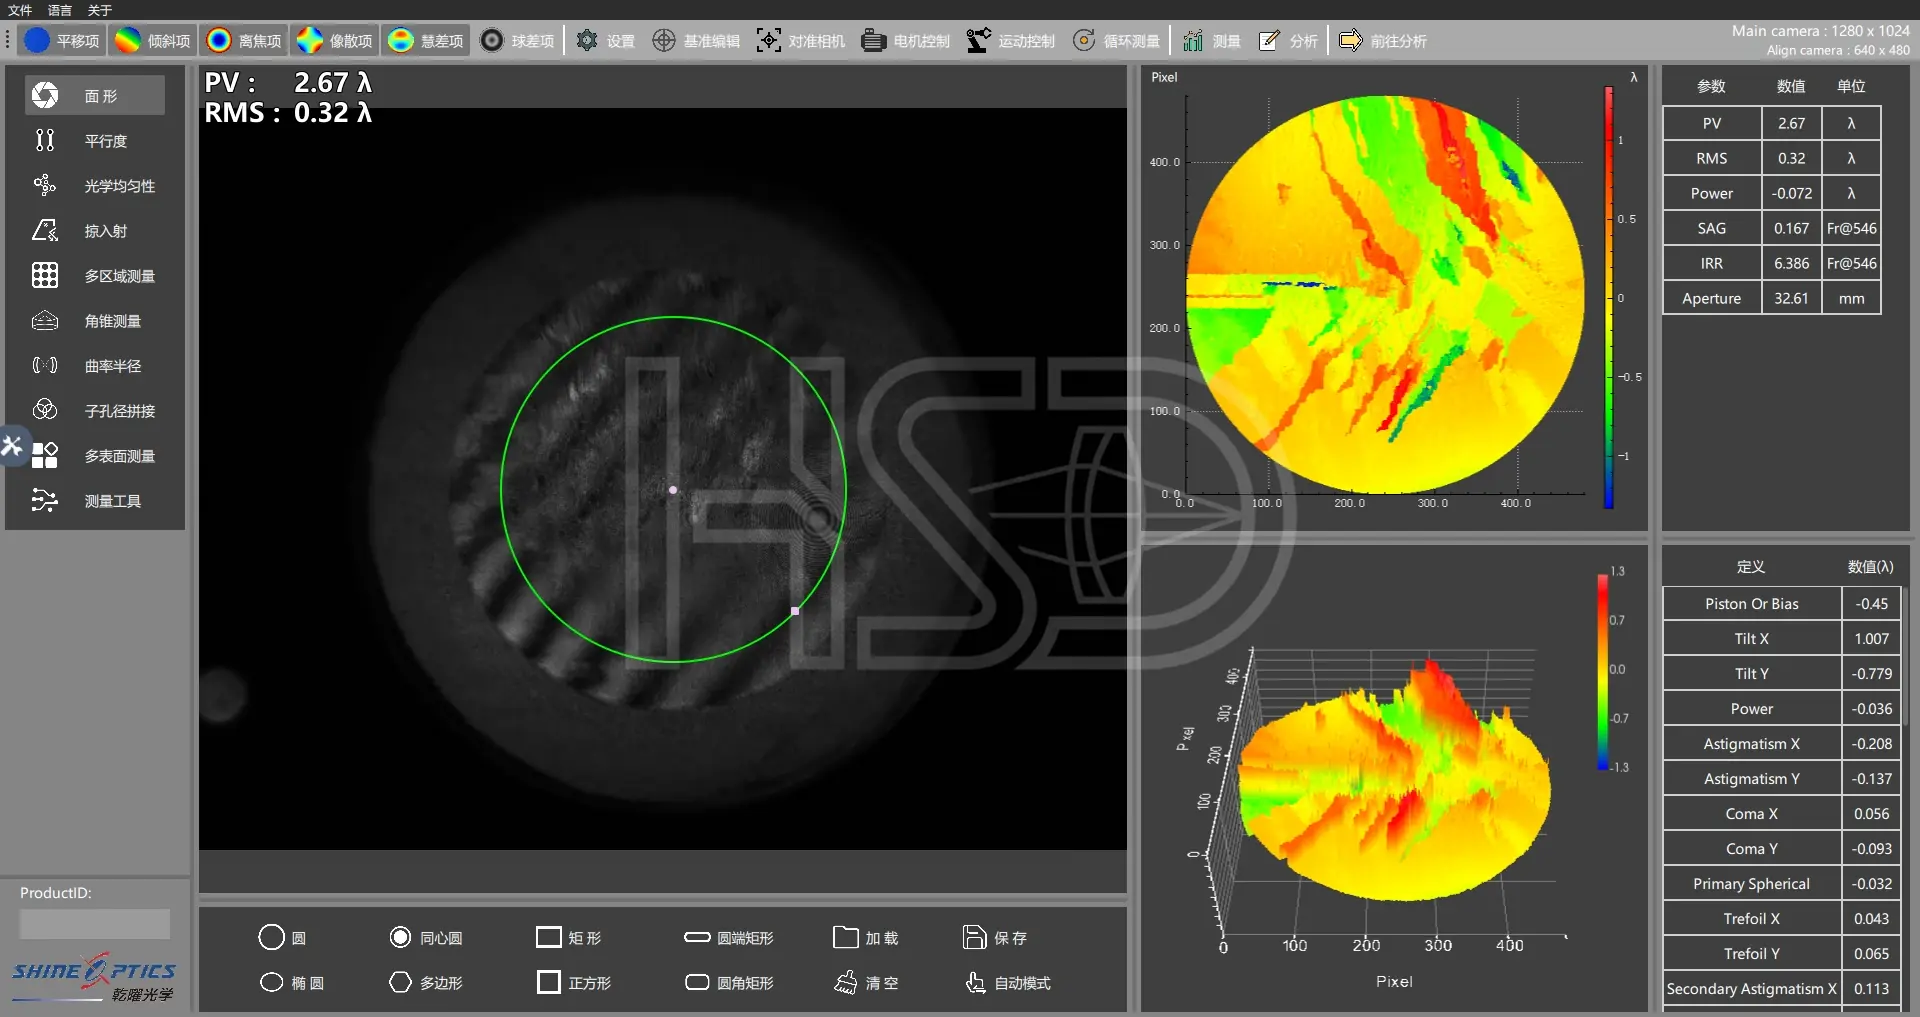
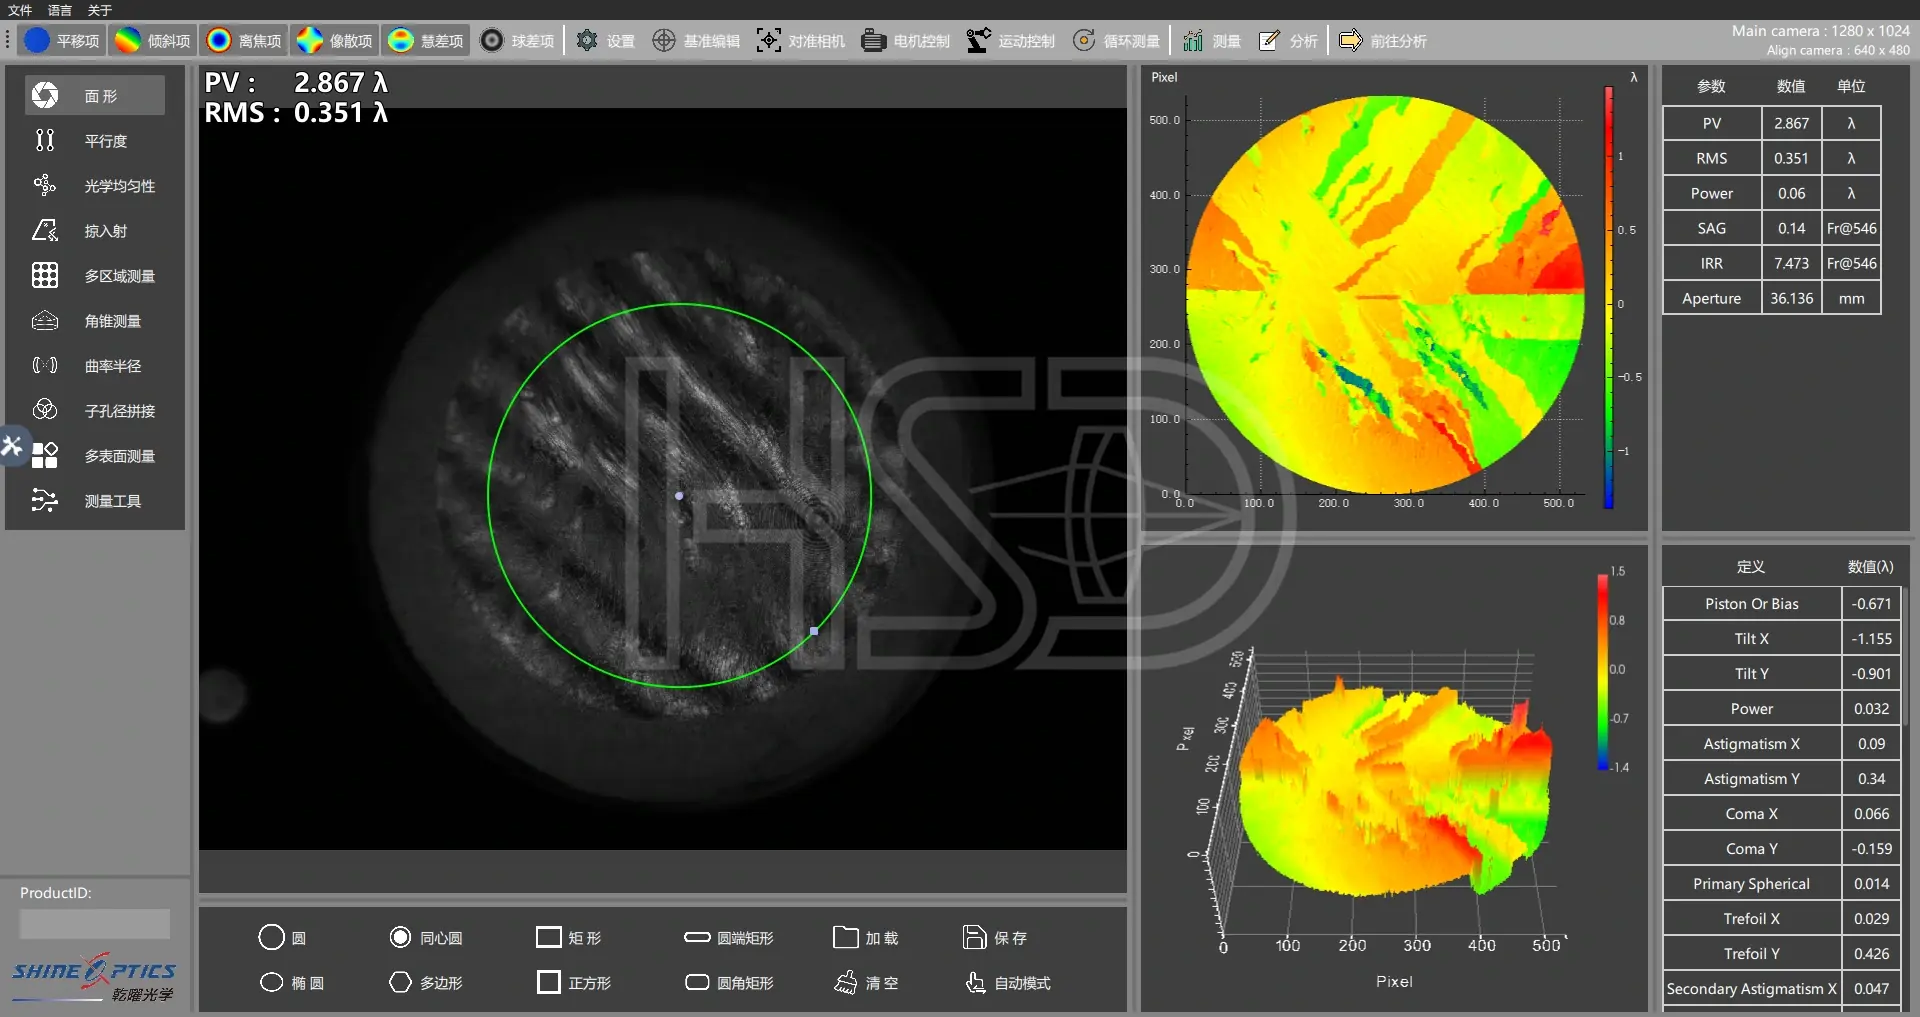
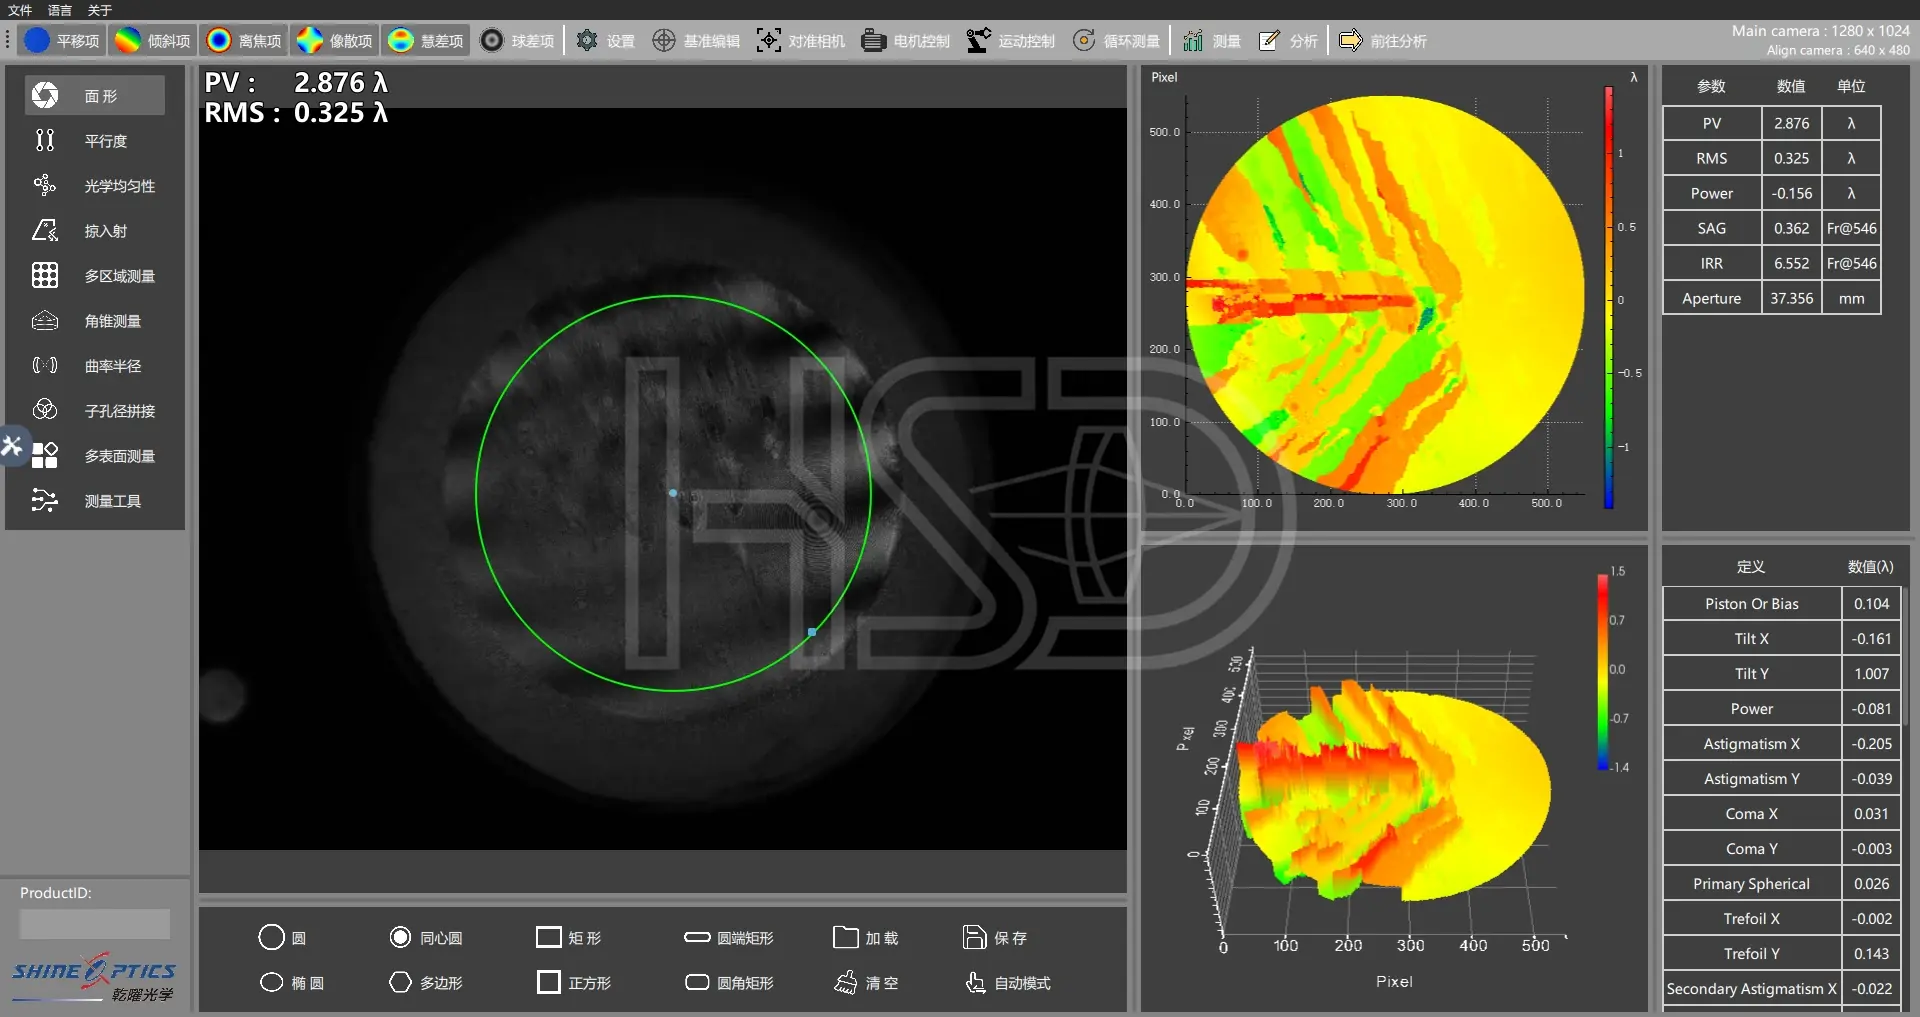
Speichenfehler
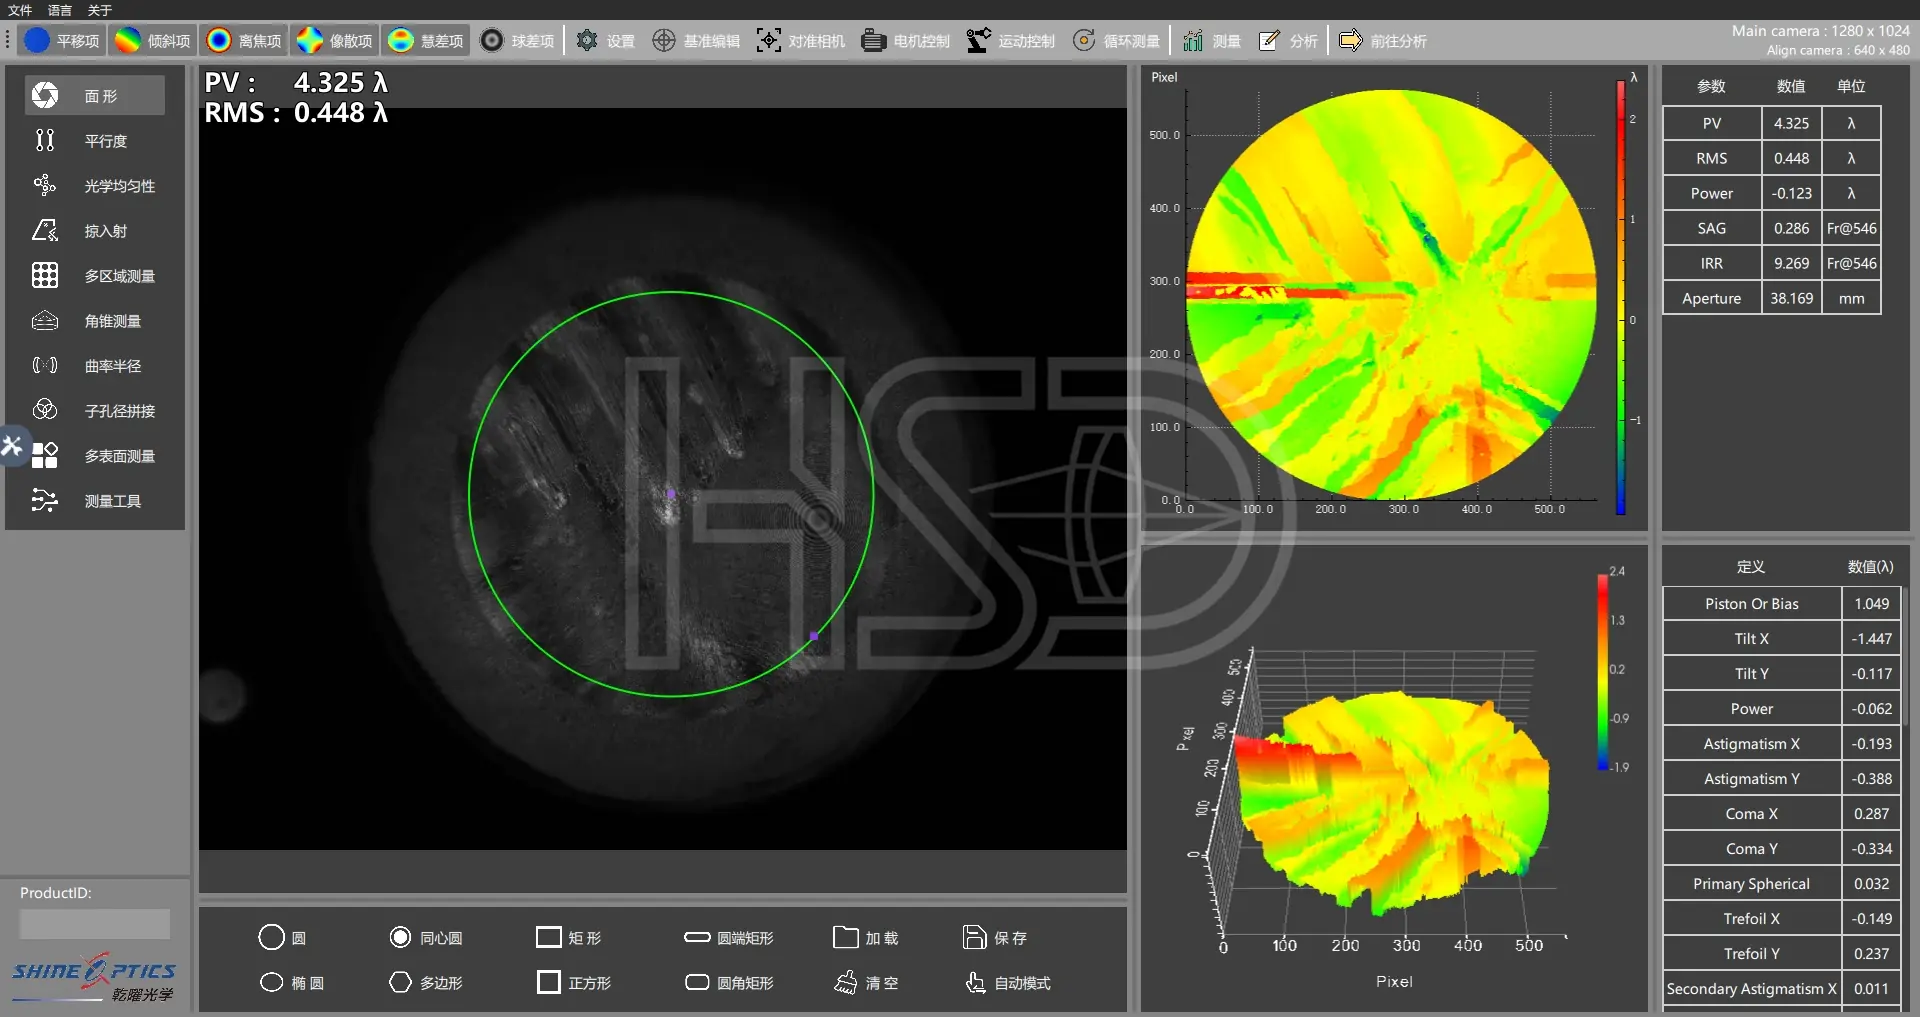
Was die Aufzeichnungen Ihnen wirklich geben
- Schnellere Wareneingangsprüfung — Ihre QC vergleicht mit echten Zahlen, statt einem “bestanden”-Stempel zu vertrauen.
- Streitfälle, die in Minuten gelöst sind — die Karte zeigt, ob das Teil mit diesem Defekt geliefert wurde oder ob es beim Handling beschädigt wurde.
- Prozessfeedback, das sich auszahlt — Defektmuster führen zurück zu Polieren, Montage oder Material, sodass die nächste Charge besser wird, nicht nur der Ausschusshaufen.
Bereit, uns zu testen?
Senden Sie uns Ihre Zeichnung. Wir bestätigen den Prozess und nennen Ihnen genau, welche Messwerte im COA stehen werden — in der Regel innerhalb von 24 Stunden.
Wenn Sie zuerst eine NDA möchten, ist das Standard.
Zeichnung senden — Angebot erhalten →
Produktlinie ansehen →
FAQ — Interferometrie-Fragen, beantwortet
Was ist PV in der Oberflächenmessung?
PV (peak-to-valley) ist die Höhendifferenz zwischen dem höchsten und dem niedrigsten Punkt einer gemessenen Oberfläche, meist in Wellenlängen (λ) angegeben. Bei einer Prüfwellenlänge von 632,8 nm gilt 1λ ≈ 0,63 µm. PV beschreibt den schlechtesten Punkt der Oberfläche.
Was ist RMS und warum ist er wichtig?
RMS ist die Quadratwurzel aus dem Mittelwert aller Höhenabweichungen von der Referenzoberfläche. Er beschreibt die Gesamtqualität. Ein einzelner Kratzer kann PV schlecht aussehen lassen, während RMS niedrig bleibt — deshalb brauchen Sie beide Zahlen.
Was bedeutet PV 0,5λ in echten Zahlen?
Bei 632,8 nm entspricht PV 0,5λ ungefähr 0,32 µm Peak-to-Valley-Fehler. Zum Vergleich: Die in diesem Beitrag gezeigte bestandene Oberfläche hat PV 0,51λ mit RMS 0,059λ (≈0,037 µm).
Welches PV/RMS sollte ich für Stablinsen fordern?
Das hängt von Ihrer Zeichnung und dem Relaisdesign ab. Relaisstäbe im Bereich Φ1,2–8,0 mm werden üblicherweise um 0,25–0,5λ PV spezifiziert. Fordern Sie einen Messwert bei angegebener Wellenlänge und lassen Sie Ihr Systemdesign die Grenze setzen.
Wie messen Sie die Zentrierung?
Auf einer Zentrierstation, typisch ≤3′ bei unseren Stablinsen, mit dem tatsächlichen Messwert pro Charge. Das COA enthält den Messwert, keine “within spec”-Behauptung.
Prüfen Sie jede Charge?
Ja. Interferometrische Oberflächenprüfung und Zentrierungsmessung sind Teil der Chargenfreigabe, und die Messwerte kommen ins COA. Die Stichprobenpolitik wird beim Angebot gegen Ihre Zeichnung bestätigt.
Können Sie die Oberfläche meiner spezifischen Linse messen?
Ja — senden Sie die Zeichnung, und wir nehmen den Messplan in die Prüfung auf: welche Parameter, welche Geräte und was im COA erscheint.
Teilen Sie Messaufzeichnungen vor der Bestellung?
Ja. Fordern Sie mit Ihrem Angebot ein Muster-COA-Format an. NDA ist vor jedem technischen Gespräch Standard, wenn Sie das möchten.
Über HSD Optical
HSD Optical ist ein Tier-2-Präzisionsoptik-Hersteller in Nanjing, China, gegründet 2009, ISO 9001:2015 zertifiziert. Wir fertigen unbeschichtete Stablinse-Rohlinge für Beschichtungslabore sowie fertige Stab- und Mikrolinsen für Endoskop- und Ureteroskop-Montagebetriebe. Stablinsen Φ1,19–8,0 mm, Zentrierung ≤3′, gemessenes COA pro Charge.
Verwandt
- Stablinsen — Produkt-Hub
- Mikrolinsen — Produkt-Hub
- Stablinsen für starre Endoskope
- Ureteroskop-Mikrolinsen
- Ingenieurteam kontaktieren
Spezifikationen werden bei der Anfrage bestätigt. HSD Optical — ISO 9001:2015.