Stablinsen für Industrie-Boreskope – nach Zeichnung
Vier Gründe, warum Boreskop-Relaisstäbe Ihren Aufbau brechen
1 · Lange Stäbe haben lange zylindrische Oberflächen. Ein Kratzer oder Dig in der Mitte eines 46-mm-Stabs ist leicht zu übersehen, schwer auszupolieren – und landet im Bildweg.
So vermeidet HSD das: Die Oberfläche wird nach 40/20 MIL-PRF-13830B / ISO 10110-7 5/40-20 geprüft und im Chargen-COA dokumentiert.
2 · Die Zentrierung entscheidet den Relaiszug. Jeder Relaisstab muss das Bild gerade durch das Rohr führen; Zentrierungsfehler summieren sich von Stab zu Stab.
So vermeidet HSD das: Die Zentrierung wird über einen Stichprobenplan pro Charge nach ISO 10110-6 verifiziert; die Messwerte stehen im COA.
3 · Der "Hersteller" könnte ein Händler sein. Wenn Zeichnungen durch mehrere Werkstätten wandern, kann niemand ein Wiederholbarkeitsproblem erklären.
So vermeidet HSD das: Wir sind die Fabrik – ein Präzisionsoptik-Betrieb mit 30 Mitarbeitern; Ihre Zeichnung bleibt bei unseren Ingenieuren.
4 · Chargendrift zerstört die Wiederholbarkeit. Ein "within spec"-COA verbirgt Chargenverschiebungen, die sich als Feldausfälle zeigen.
So vermeidet HSD das: Jedes Chargen-COA enthält Messwerte – Maße, Zentrierung, Oberfläche, Prüfmethode.
Industrielle Aufbauten brauchen Stäbe, die sich Charge für Charge gleich verhalten – gleiche Toleranzen, gleiche Methode, gleiches COA-Format.
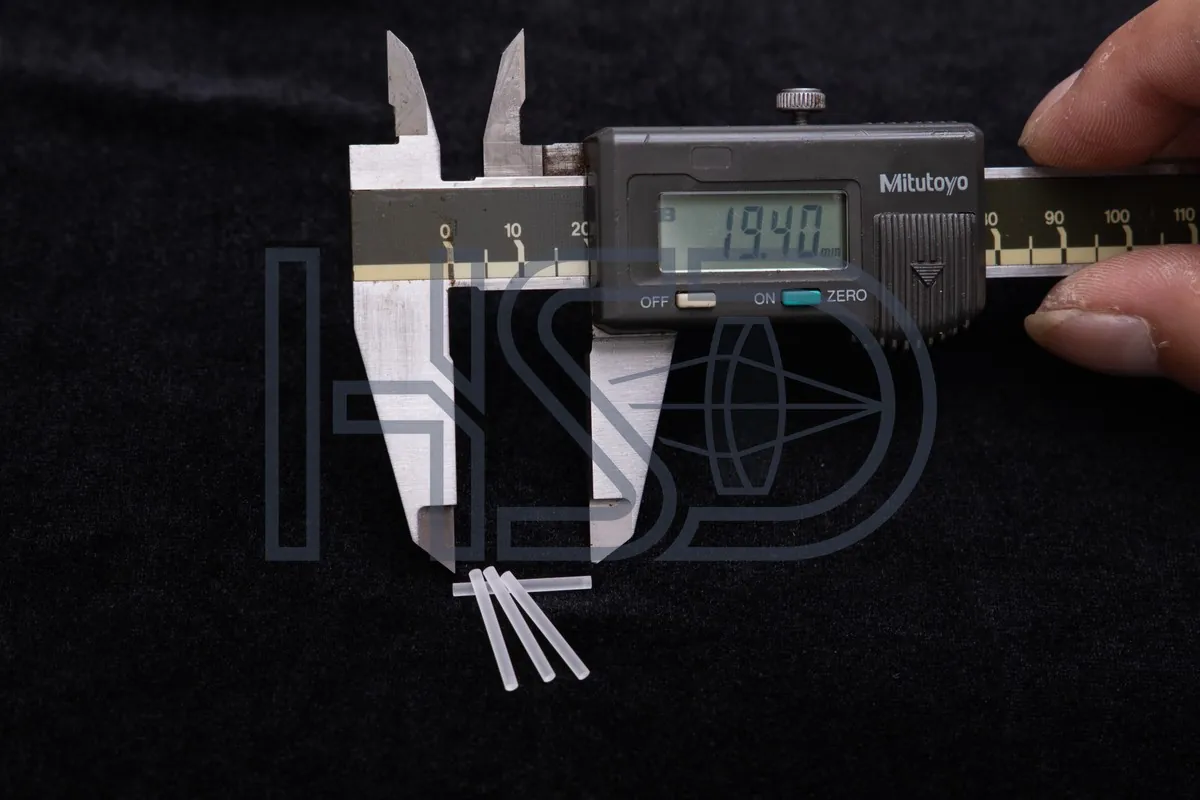
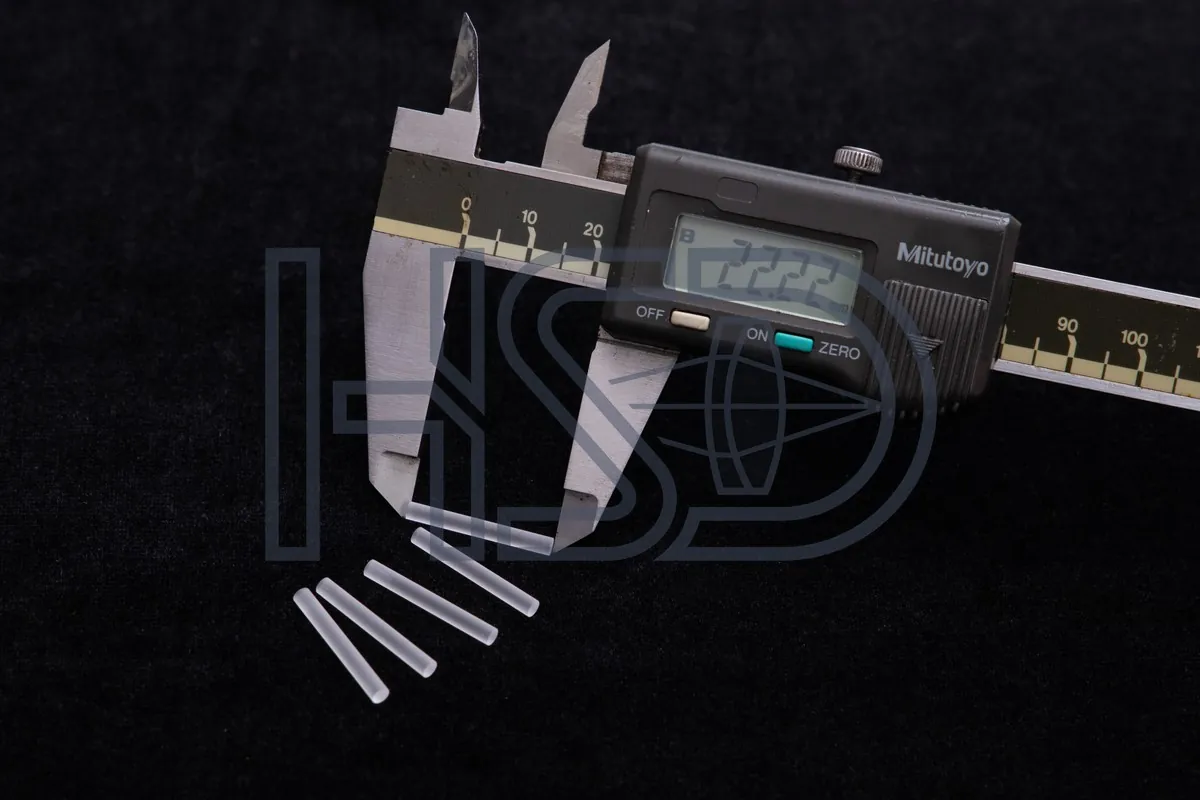
Echte Stablinsen aus unserer Fertigung
Produktfotos langer Relaisstäbe, nach Länge beschriftet. Endgültige Spezifikationen nach Ihrer Zeichnung.
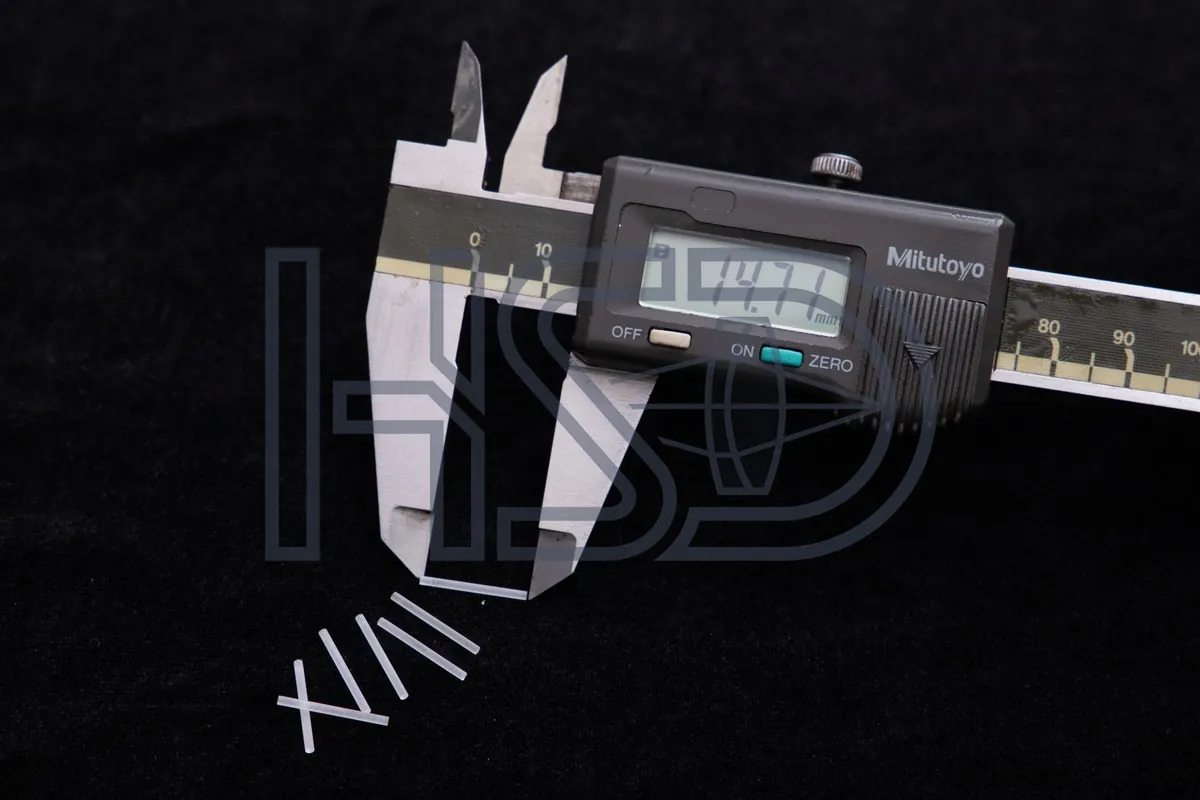
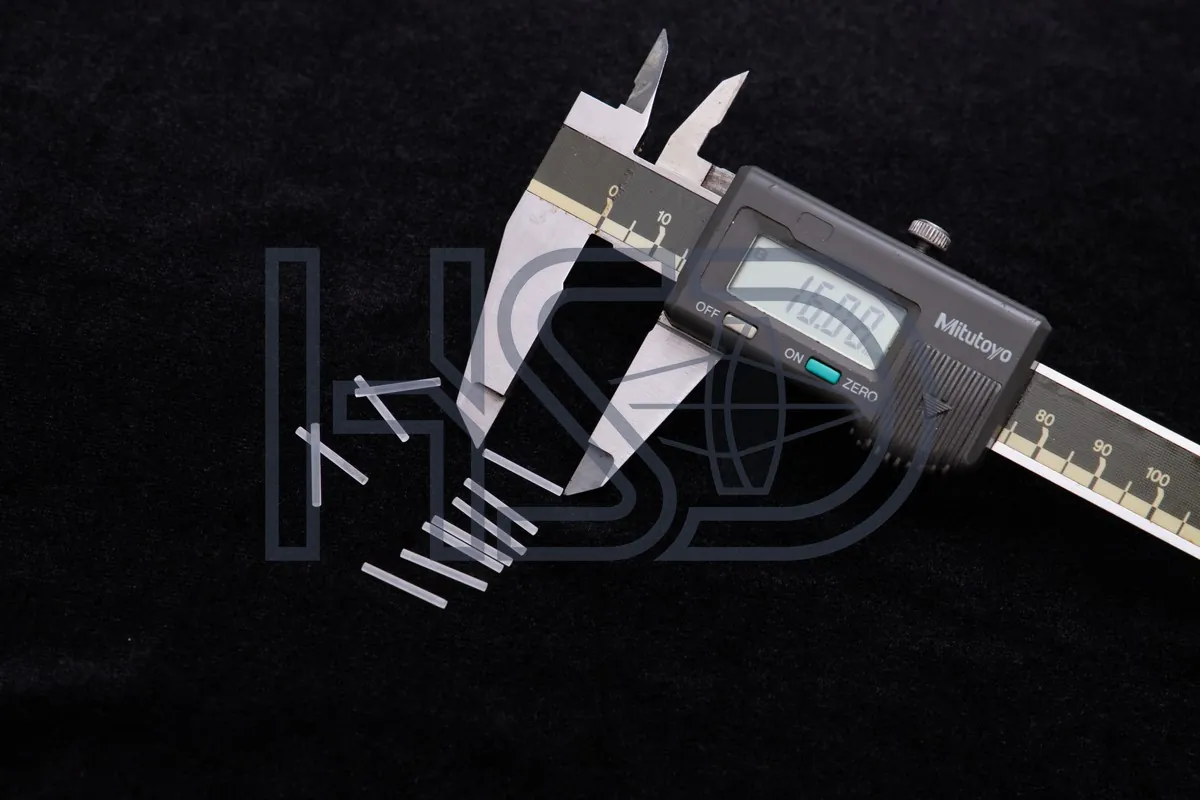
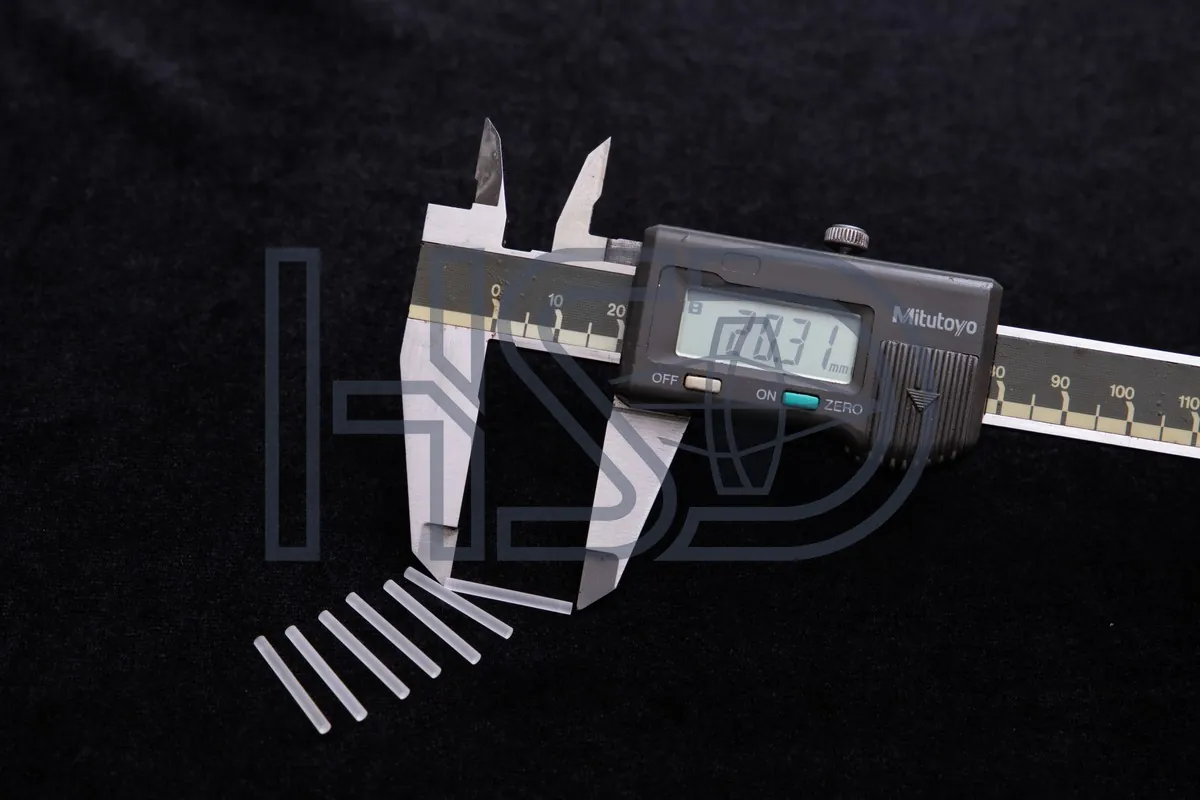
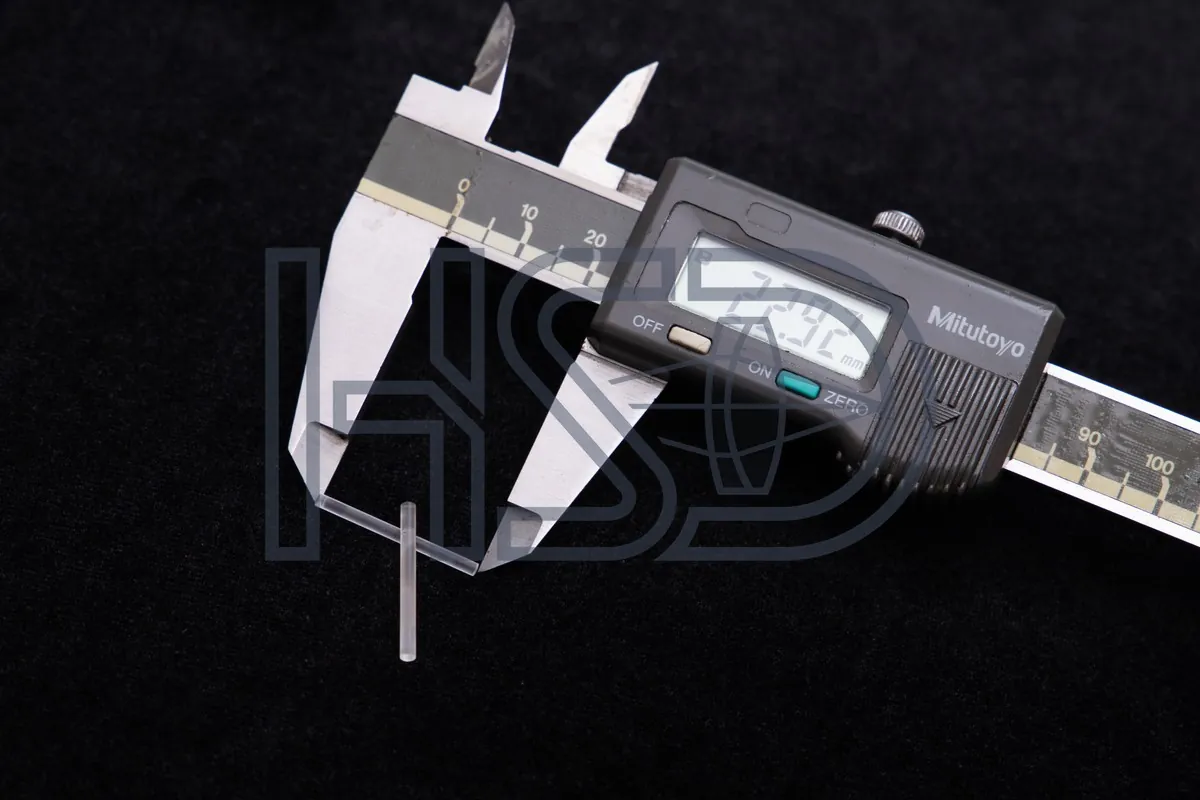
Lieferumfang: Relaisstab-Linsen (Längen bis 46 mm) · schlanke Relaisstäbe · Hinterlinsen · unbeschichtete Stablinse-Rohlinge – alles make-to-print nach Ihrer Zeichnung.
Spezifikationen – nach Zeichnung, mit site-weiten Standards
| Item | Spezifikation |
|---|---|
| Stablinse-Durchmesserbereich | Φ1,19–8,0 mm; Relaislängen 10–80 mm (nach Zeichnung) |
| Durchmessertoleranz | −0,02 / −0,04 mm (Passung) |
| Centration | ≤3′, enger nach Zeichnung |
| Oberflächenqualität | 40/20 · MIL-PRF-13830B / ISO 10110-7 5/40-20 |
| Kantenausbrüche | ≤0,05 mm, nach Zeichnung · ISO 10110-7 E 0,05 |
| Coating | BBAR 400–700 nm, R<0,5% (nach Zeichnung) |
| Glass | Nach Zeichnung: JGS1 / H-ZF / H-LAK / H-K9L / N-SK15; Materialzertifikate pro Charge |
| Längentoleranz | Nach Zeichnung |
Warum Sie uns prüfen können
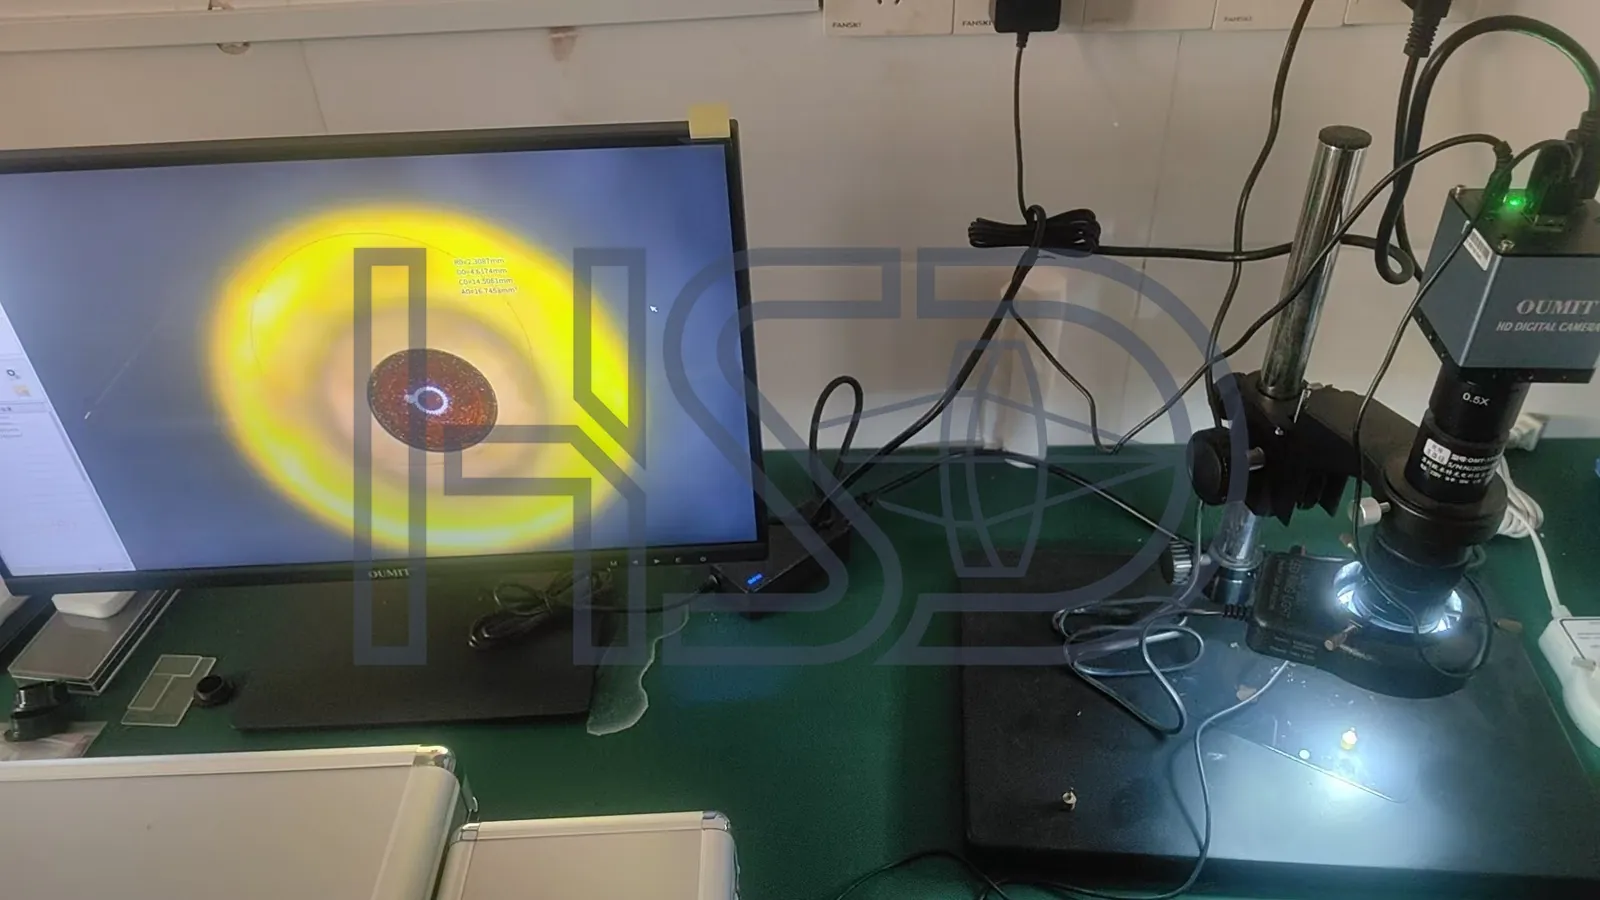
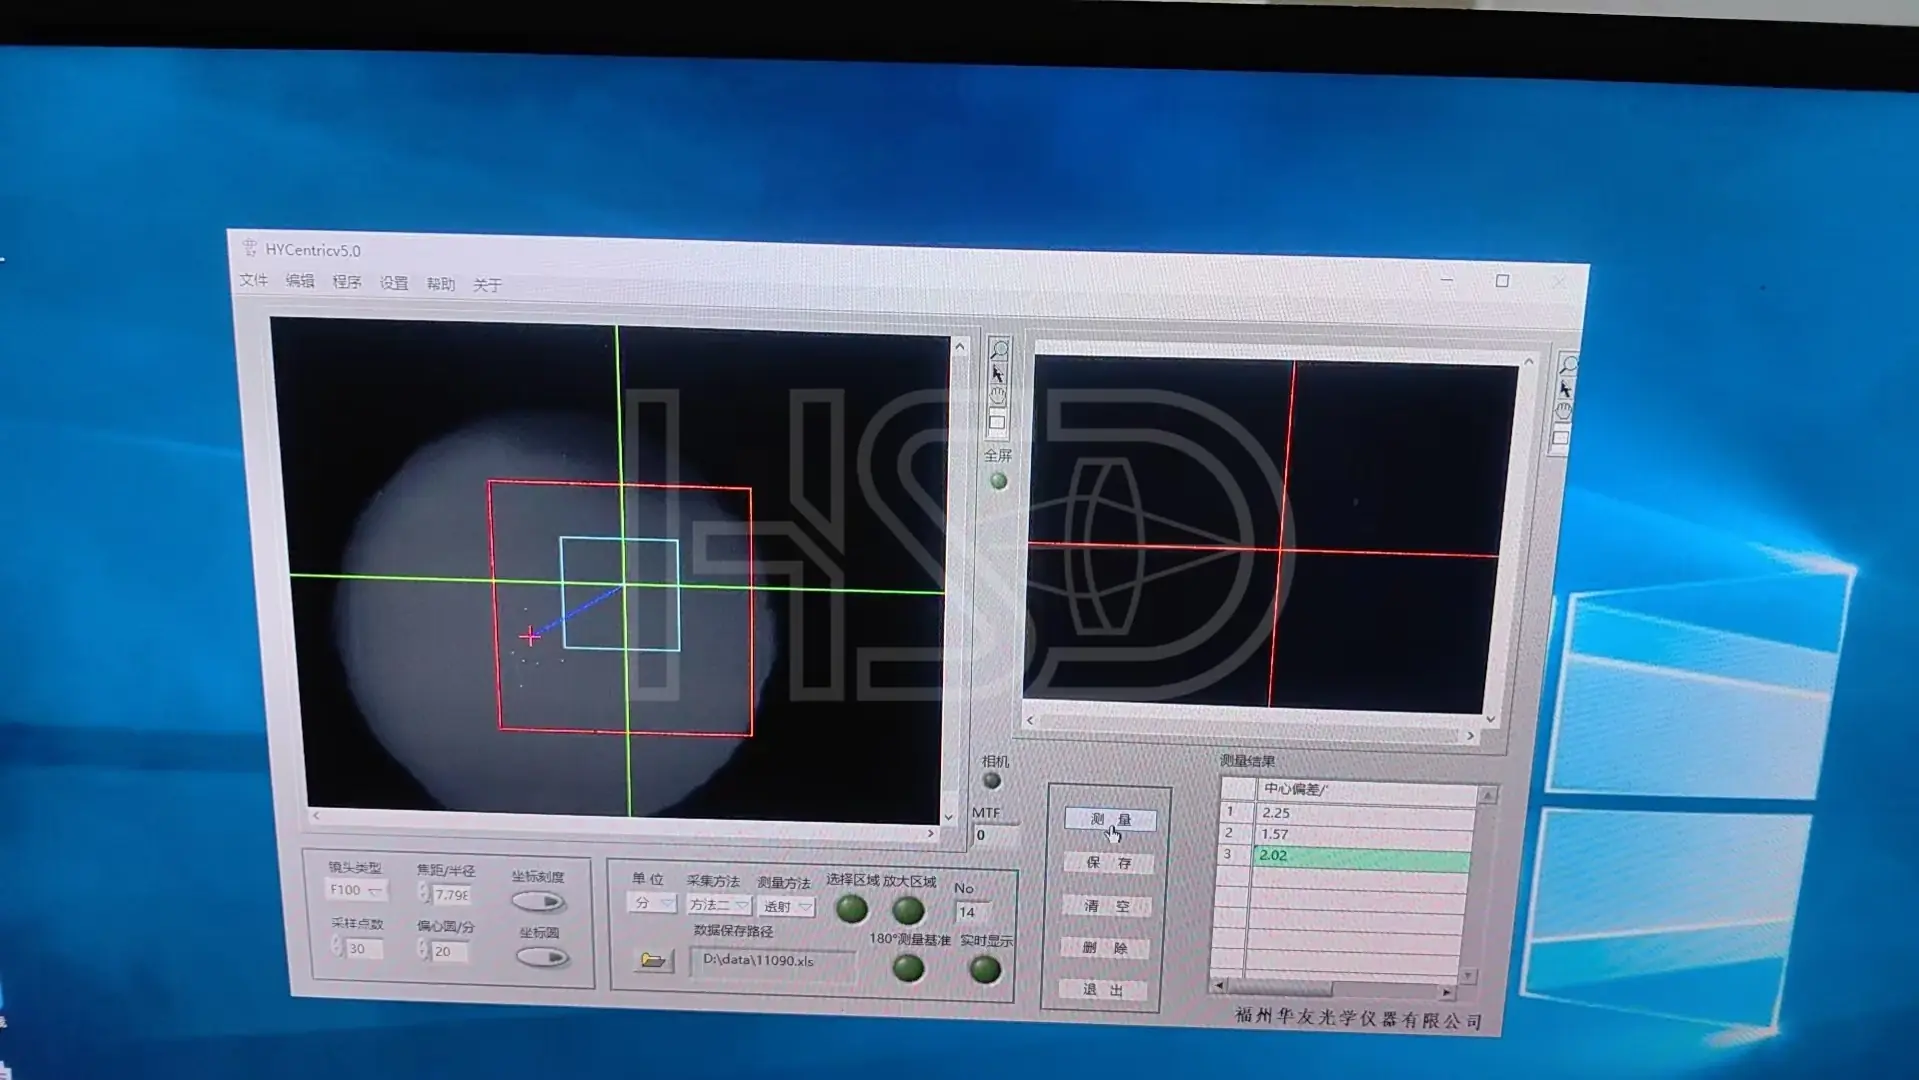
Die Zentrierung wird nach ISO 10110-6 gemessen (≤3′, enger nach Zeichnung), und der Messwert steht im COA – keine "within spec"-Zeile. Foto: unser Messplatz.
Häufige Fragen
Sind Sie ein make-to-print Hersteller?
Welche Relaisstab-Längen können Sie für Boreskope fertigen?
Welche Zentrierung können Sie halten?
Was steht im COA?
Wie hoch ist das MOQ und wie schnell kommt das Angebot?
Sie haben eine Stablinse-Zeichnung für ein Industrie-Boreskop? make-to-print, Angebot in 24 Stunden.
Sie senden die Zeichnung, wir fertigen die Stablinsen – NDA-geschützt, MOQ 10. Wenn wir es nicht können, sagen wir Ihnen warum.
Zeichnung senden →E-Mail [email protected]Industrie-Boreskop-Relais: nach Zeichnung, nicht nach Marke
Industrie-Boreskop-Stablinsen werden über die Zeichnung spezifiziert, weil Rohrlänge, Arbeitslänge und Relaiszahl je Instrument variieren. Diese Seite ist der make-to-print Weg für diese Zeichnungen.
Brauchen Sie für Industrie-Boreskop-Stäbe eine Modellnummer?
Nein. Eine Zeichnung oder eine Muster-Spezifikation reicht; wir prüfen Geometrie, Toleranzen und Oberflächenqualität aus der Zeichnung.
In der Zeichnung prüfen: Rohrlänge, Relaiszahl und Arbeitsdurchmesser; keine Modellnummer nötig.
Messung & Qualität
Wir messen – und die Zahlen stehen im Messprotokoll
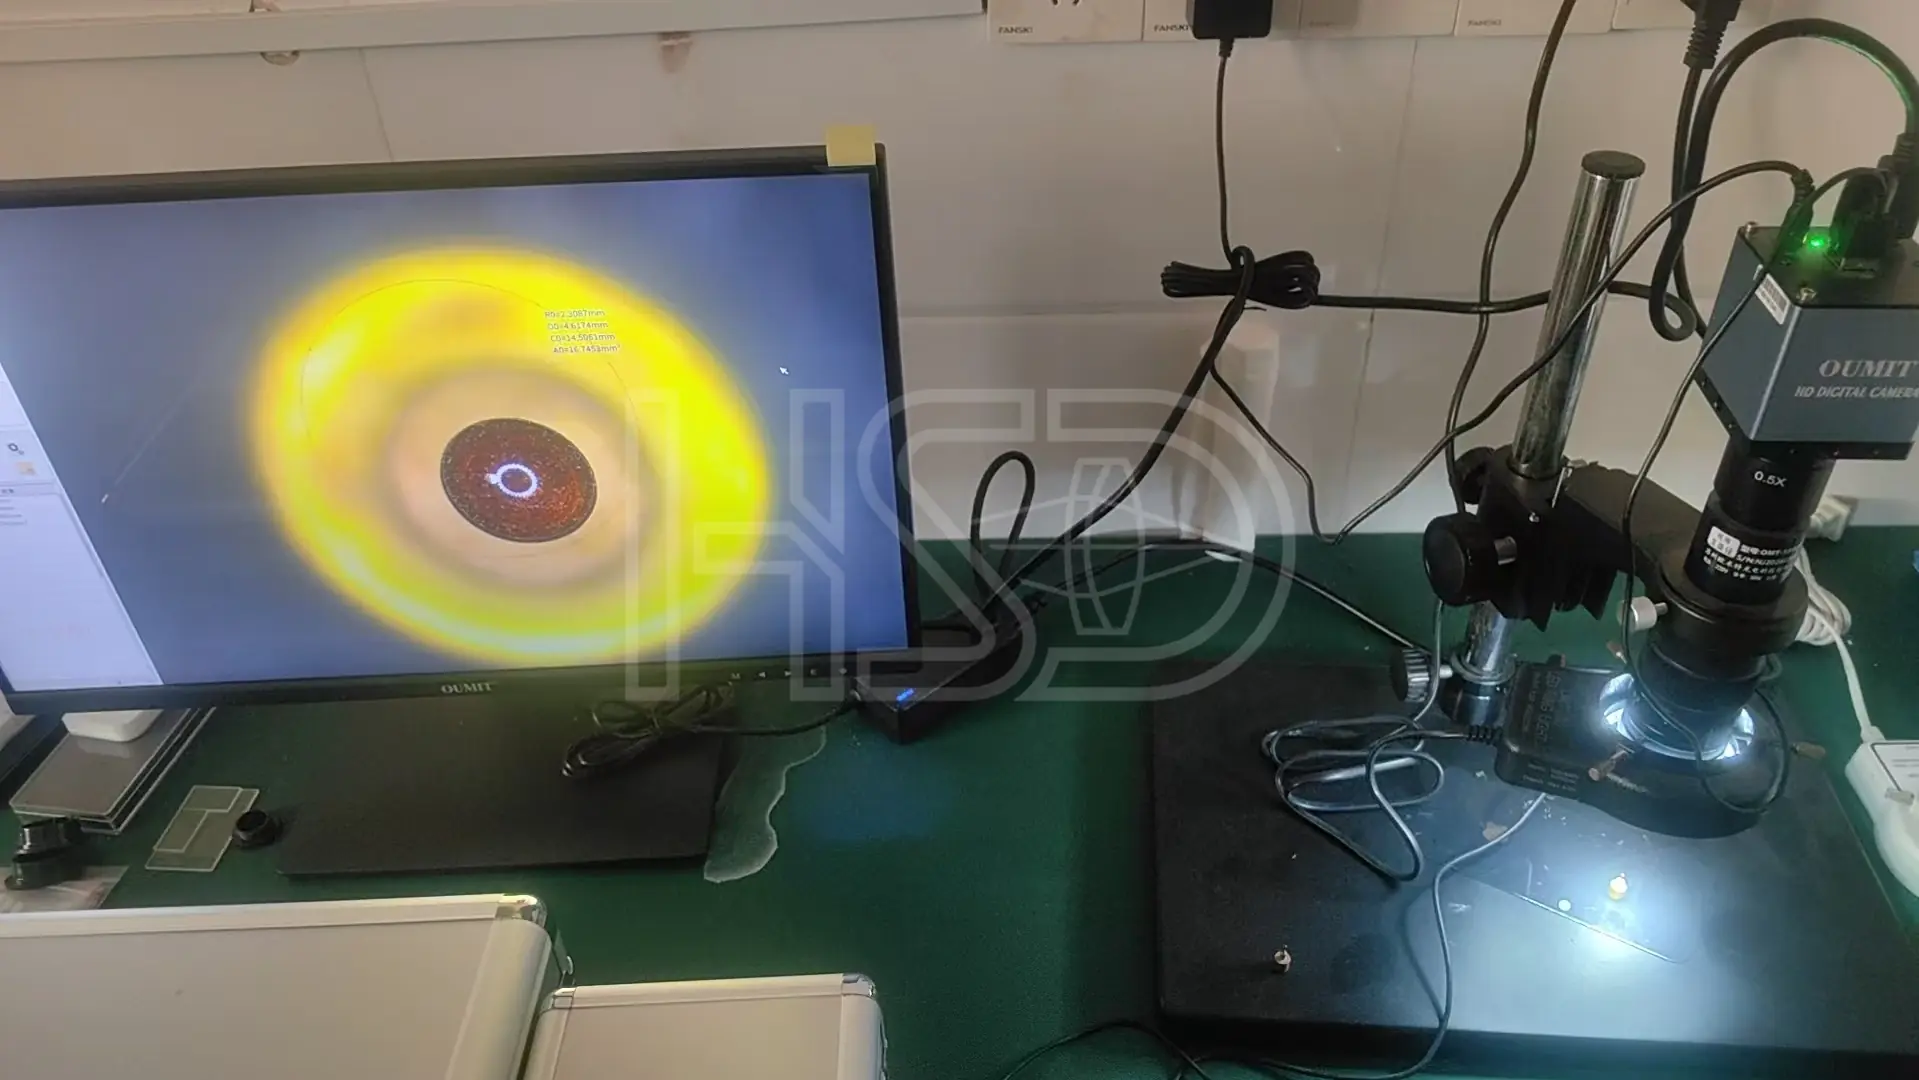
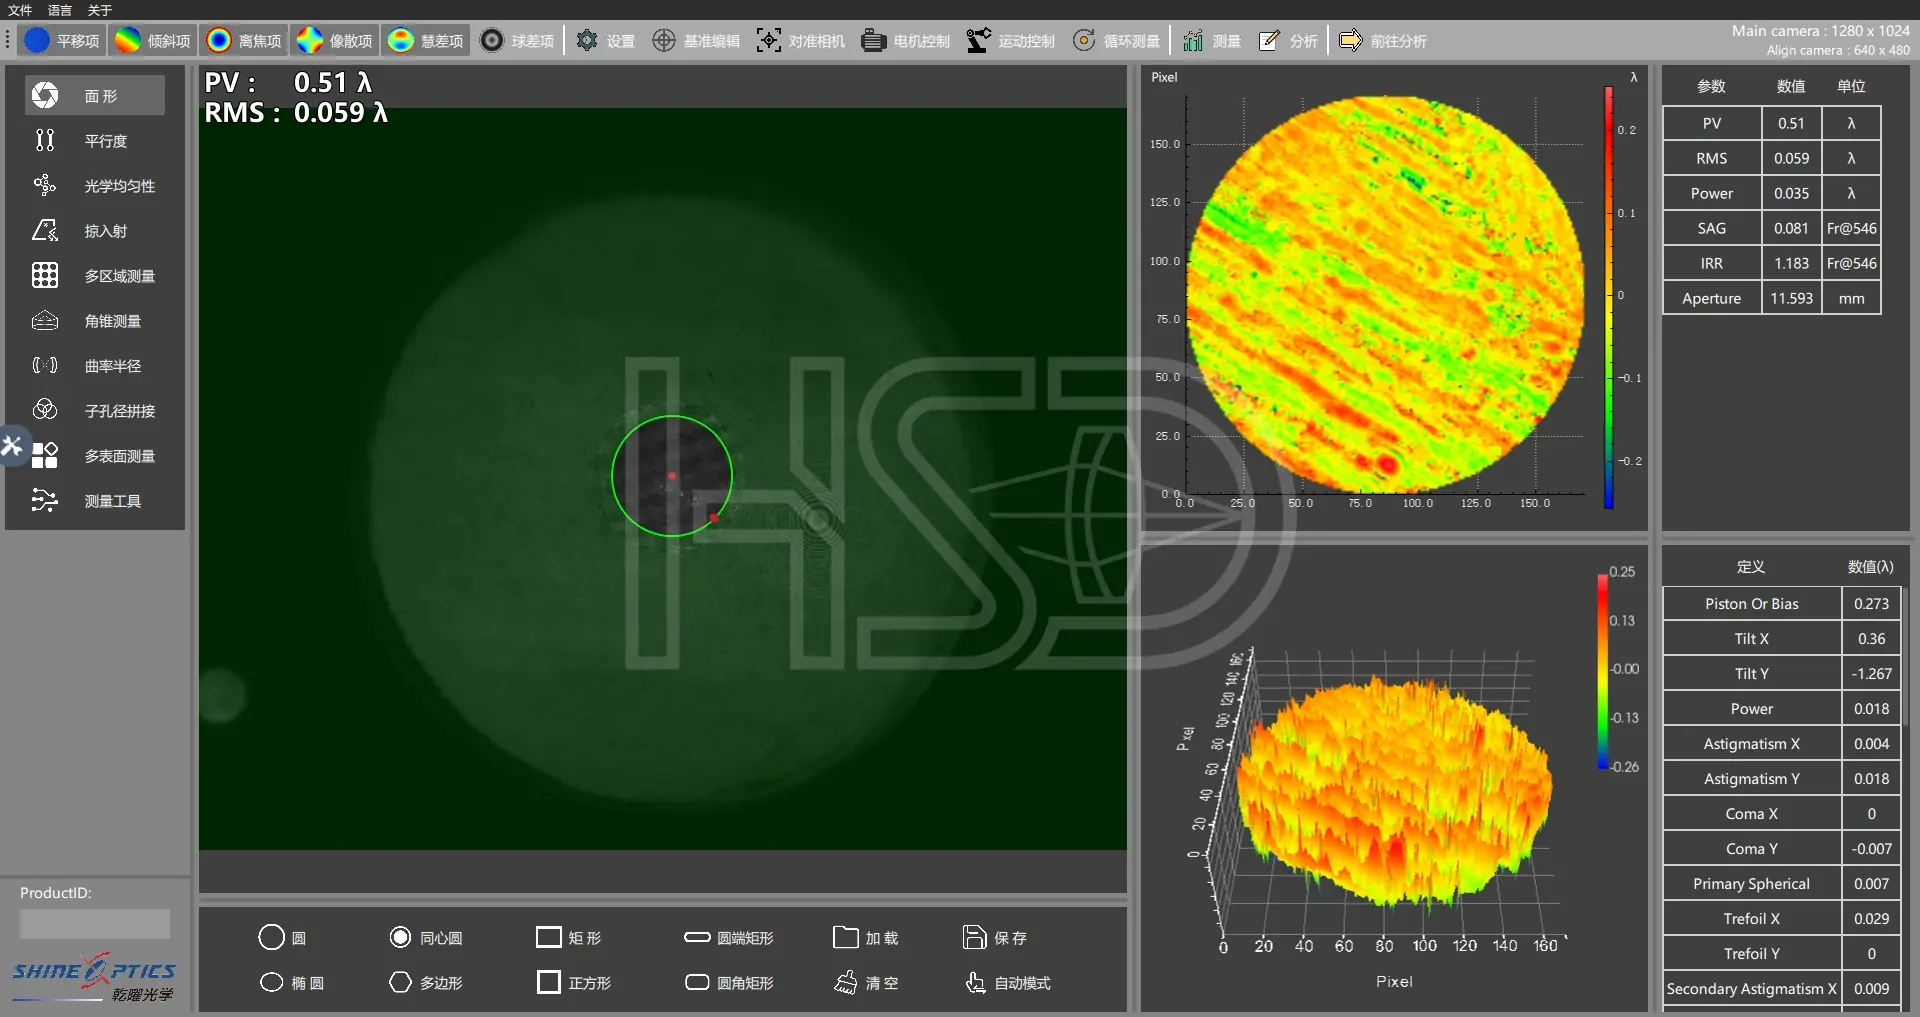
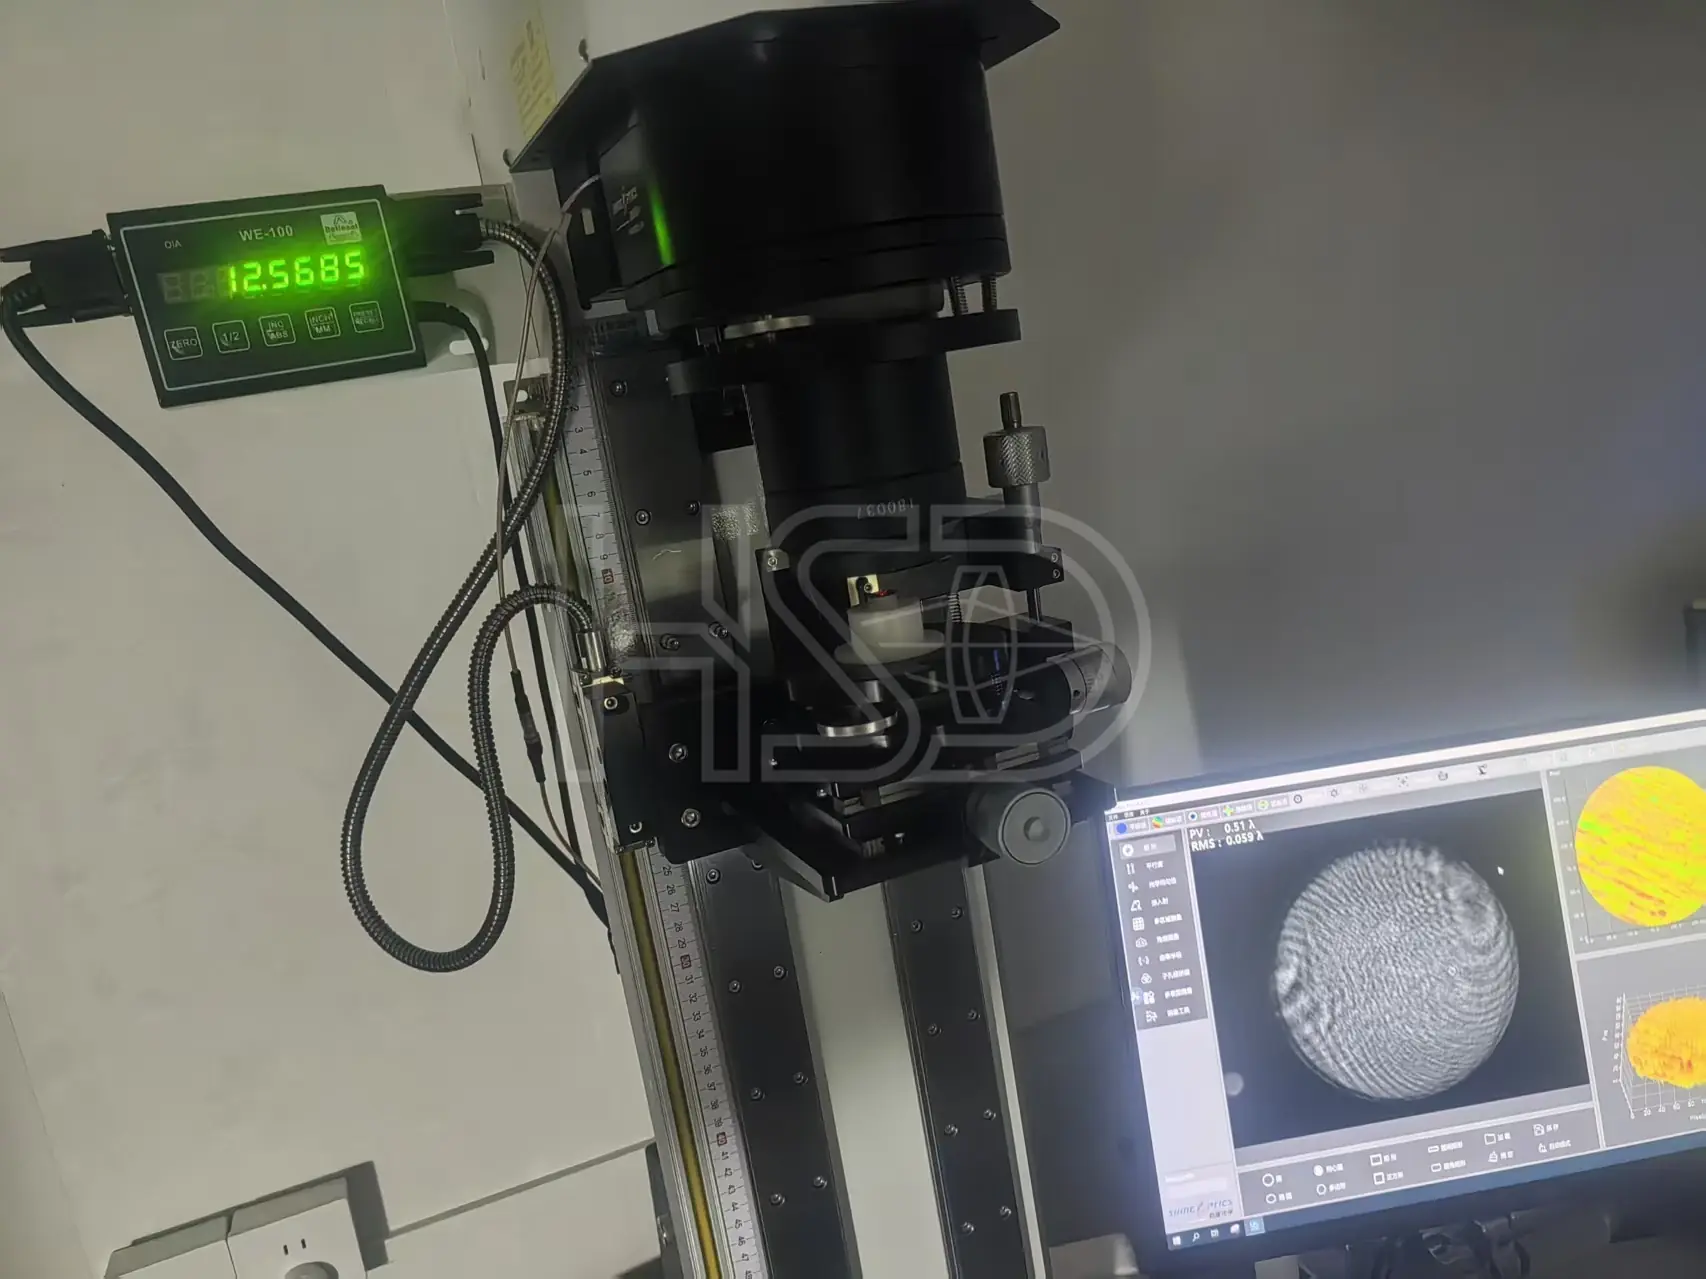
Jede Charge wird mit Interferometrie, Zentrierungsmessung und Oberflächenprüfung verifiziert. Sie erhalten gemessene Werte, keine "within spec"-Checkbox.
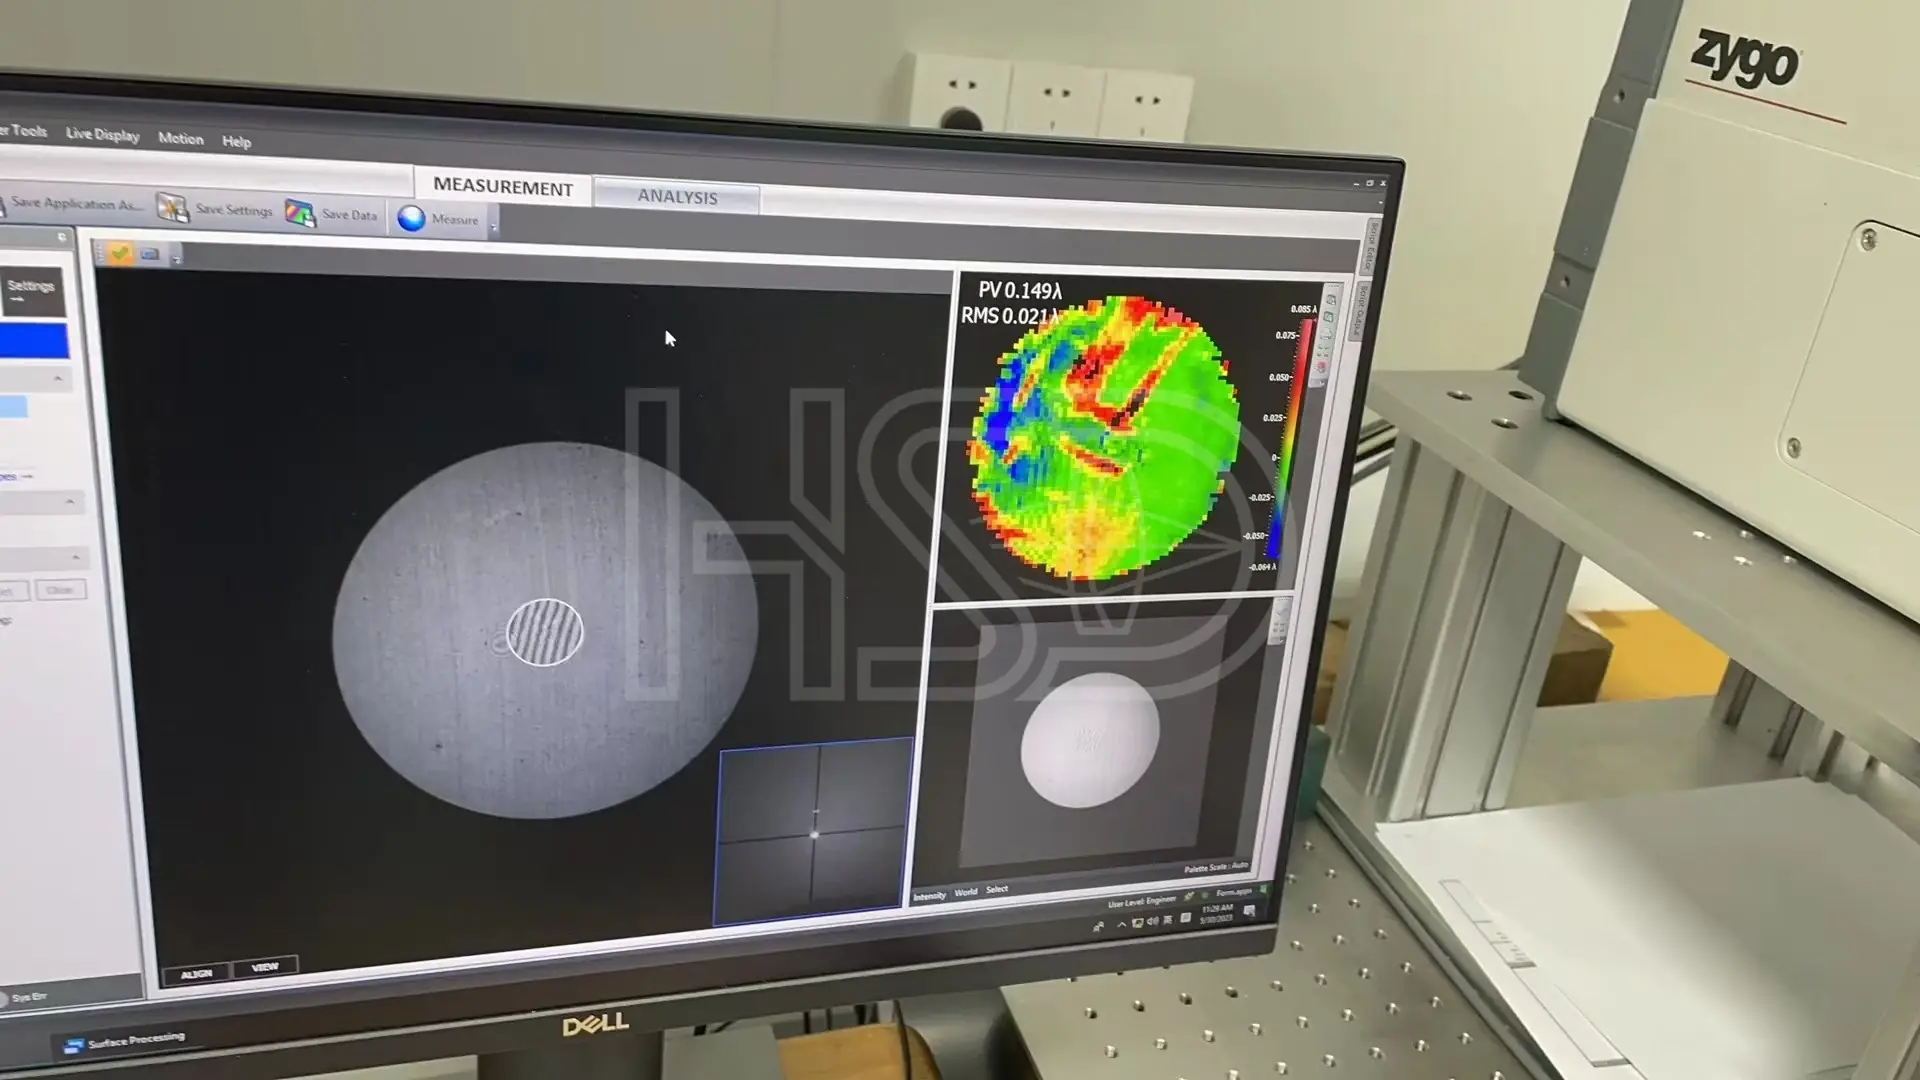
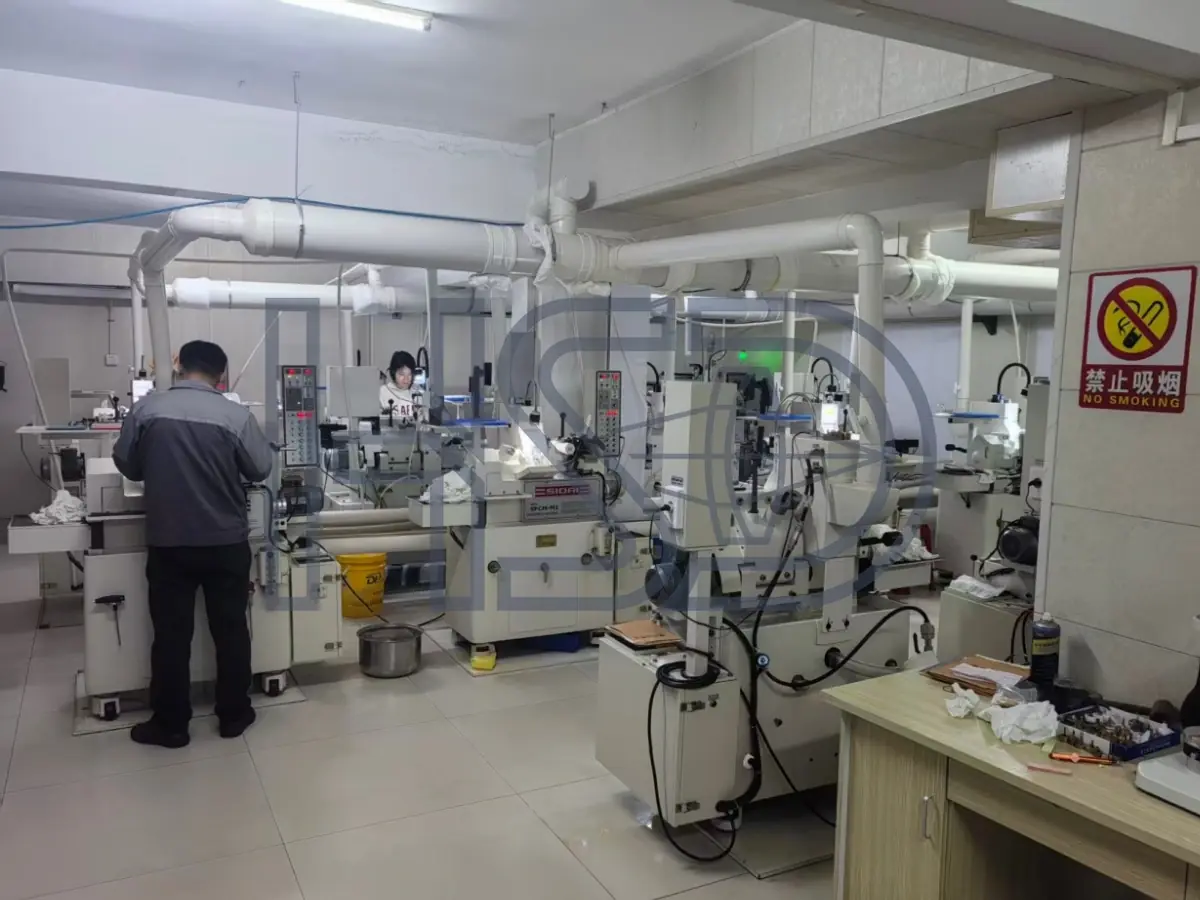
Fabrik live sehen – Video-Besichtigung planen
Sehen Sie Schleifen, Polieren, Zentrierungsmessung und Endprüfung in Echtzeit. Alle Informationen aus der Besichtigung sind vertraulich – Ihre NDA ist willkommen.
Live-Video-Besichtigung planen